-
Vidro fundido em tanques de aço (896)
-
tanques de aço inoxidável (434)
-
A fusão ligou os tanques da cola Epoxy (660)
-
Tanques de aço galvanizado (321)
-
Telhados de alumínio da abóbada (1336)
-
Tanques de armazenamento de águas residuais (280)
-
Tanques de aço soldados (457)
-
Embarcações de pressão (465)
-
Digestor anaeróbico (217)
-
Tanques de água industriais (364)
-
Tanques de aço revestidos de vidro (180)
-
Tanques de aço aparafusados (389)
-
Tanque de armazenamento da lama (115)
-
Tanque de armazenamento do biogás (173)
-
Tanques de armazenamento de lixiviação (133)
-
Tanques de armazenamento de água agrícola (179)
-
Tanque de água de incêndio (166)
-
Silos de armazenamento de grãos (146)
-
Projetos de biogás (424)
-
Projetos do tratamento de águas residuais (1792)
-
Telhado de membrana dupla (223)
|
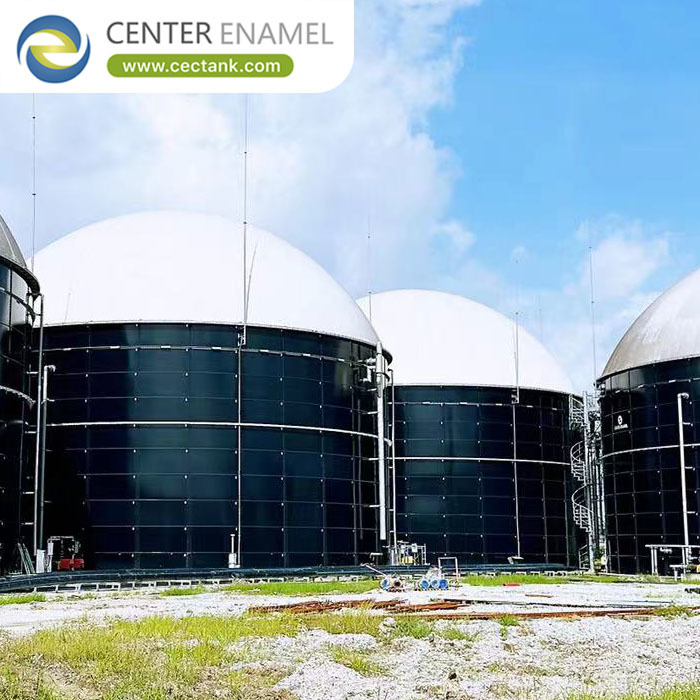
Projeto de Digestor Anaeróbio: Dimensionamento, Mistura e Zonas de Revestimento
| Place of Origin: | CHINA |
| Marca: | CEC TANKS |
| Certificação: | ISO 9001:2008, AWWA D103 , OSHA , BSCI |
| Model Number: | W20180508013 |
| Minimum Order Quantity: | 1 set |
| Preço: | $5000~$20000 one set |
| Packaging Details: | PE poly-foam between each two plates;wooden pallet and wooden box |
| Delivery Time: | 10-30 days after deposit received |
| Payment Terms: | L/C,T/T |
| Supply Ability: | 60 sets per month |
|
Informações detalhadas |
|||
Descrição do produto
O projeto de digestor anaeróbio começa com a matéria-prima e termina com um vaso revestido, misturado e hermético a gás, e a sequência é mais importante do que qualquer número único. Você dimensiona o volume a partir da alimentação e do tempo de retenção, define a densidade de potência de mistura e, em seguida, especifica o revestimento por zona de processo, pois o líquido, o gás e o teto do digestor enfrentam químicas diferentes. Pular a etapa da zona é o motivo pelo qual os digestores falham na fronteira de revestimento, em vez da carcaça. A Center Enamel projeta digestores aparafusados GFS, FBE, aço inoxidável e aço carbono de acordo com esta sequência.
Para um reator de tanque agitado continuamente, o volume segue o volume de alimentação e o tempo de retenção: 20-40 dias a 35-38 C mesofílico para alimentações de alta sólidos de 8-12% de sólidos totais. Para um UASB ou EGSB, o volume segue a carga orgânica de 5-15 kg de DQO por m3 por dia e uma velocidade ascendente de cerca de 0,5-1,2 m/h. O caráter da alimentação, não uma regra de diâmetro, define o tanque.
- CSTR: 20-40 dias a 35-38 C; 8-12% de sólidos totais.
- UASB/EGSB: 5-15 kg de DQO/m3/dia; 0,5-1,2 m/h de fluxo ascendente.
- O caráter da alimentação define o volume, não uma regra de diâmetro.
- Rendimento de metano de cerca de 0,25-0,35 m3 por kg de DQO removida.
A mistura CSTR é especificada como densidade de potência em W/m3 com um tempo de mistura alvo, não como uma classificação de quilowatt do motor, porque o mesmo motor significa coisas diferentes em tamanhos de tanque e viscosidades diferentes. Pouca mistura deixa volume morto por sedimentação; muita desperdiça energia e cisalha a biologia. O projetista declara W/m3 e o fornecedor do misturador atende.
- Mistura como W/m3 mais tempo de mistura, não kW do motor.
- Volume morto por sedimentação é perda permanente.
- Mistura excessiva desperdiça energia e cisalha a biologia.
- Alimentação pequena e frequente supera grandes despejos infrequentes.
A etapa final do projeto é o revestimento, e é por zona. A zona líquida encontra o ácido orgânico a 35-38 C; a zona de gás encontra H2S e condensação; o teto ou o reservatório de gás vive em biogás úmido. GFS 2C2F (pH 2-10) ou FBE para o lado agressivo, aplicado e testado com um padrão de faísca de 1.500 V, é o que mantém a fronteira intacta.
- Zona líquida: ácido orgânico a 35-38 C.
- Zona de gás: H2S e condensação.
- GFS 2C2F ou FBE por zona; testado a 1.500 V.
- O ponto fraco é a fronteira de revestimento, não a carcaça.
Bloqueie esses números de projeto em sequência para que o tanque seja construível e comparável: retenção CSTR de 20-40 dias a 35-38 C, carga orgânica UASB de 5-15 kg de DQO por m3 por dia, potência de mistura especificada como W/m3 com um tempo alvo, pressão de gás de 5-30 mbar e revestimento por zona - GFS 2C2F a 0,25-0,45 mm ou FBE - confirmado por um teste de faísca de 1.500 V de acordo com AWWA D103-19 e ISO 28765.
| Parâmetro de projeto | Valor ou intervalo típico | Por que importa |
| Tempo de retenção (CSTR) | 20-40 dias a 35-38 C | Etapa 1: define o volume |
| Carga orgânica (UASB) | 5-15 kg de DQO/m3/dia | Etapa 1: define o volume |
| Potência de mistura | Especificado como W/m3 + tempo | Etapa 2: comparável entre tamanhos |
| Revestimento por zona | GFS 2C2F ou FBE | Etapa 3: protege a fronteira |
| Pressão do gás | Membrana de 5-30 mbar | Classe do teto no projeto |
| Limitação a verificar | Gás utilizável abaixo do setpoint | Dimensionar o reservatório para volume recuperável |
Um projeto de biogás na Suécia em 2024 utilizou um único digestor aparafusado de Aço Fundido em Vidro (GFS) de 5.504 m3, 19,11 m de diâmetro e 19,2 m de altura. Como um digestor projetado e entregue, ele demonstra a sequência completa - vaso dimensionado, carcaça revestida e teto hermético a gás - executada para serviço de biogás europeu.
| Campo | Valor |
| Localização | Suécia, Europa |
| Ano | 2024 |
| Tipo de tanque | Digestor aparafusado GFS, 1 unidade |
| Volume | 5.504 m3 |
| Dimensões | 19,11 m de diâmetro x 19,2 m de altura |
| Aplicação | Projeto de biogás |
Antes da fabricação, um projeto de digestor deve passar por uma breve revisão. Confirme se o volume segue a alimentação e a retenção, não uma regra de diâmetro; confirme se a mistura é especificada como W/m3 com um tempo, não um quilowatt de motor; confirme se o revestimento é por zona com um teste de 1.500 V; e confirme se o reservatório de gás é dimensionado para o volume recuperável acima do setpoint de baixa pressão. Um projeto que passa nessas quatro verificações é construível e comparável, e a revisão detecta o erro na fronteira de revestimento que, de outra forma, aparece apenas na comissionamento.
- Volume da alimentação e retenção, não uma regra de diâmetro.
- Mistura como W/m3 mais tempo, não kW do motor.
- Revestimento por zona com teste de 1.500 V.
- Reservatório dimensionado para volume recuperável.
- A revisão detecta o erro na fronteira de revestimento precocemente.
A Center Enamel projeta e constrói digestores anaeróbios de acordo com esta sequência - volume baseado na alimentação, especificação de mistura W/m3 e revestimento por zona - em construção aparafusada GFS, FBE, aço inoxidável e aço carbono. A empresa produz tanques GFS desde 2008, possui aprovações ISO 9001, ISO 45001, NSF/ANSI 61, EN 1090 (CE), ISO 28765 e WRAS, e entregou mais de 30.000 projetos de armazenamento em mais de 100 países.
- Carcaça calculada de acordo com AWWA D103-19 e ISO 28765.
- Queima de esmalte interna a 820-930 C.
- Teste de faísca de 100% em painéis a 1.500 V.
- Tempo de entrega padrão ex-works de cerca de 30 dias (1.000-10.000 m3).
Dimensionar o volume a partir da alimentação e do tempo de retenção, definir a densidade de potência de mistura em W/m3 e, em seguida, especificar o revestimento por zona. A sequência é mais importante do que qualquer número único, e pular a etapa da zona é o motivo pelo qual os digestores falham na fronteira de revestimento.
A partir do volume de alimentação e de uma retenção de 20-40 dias a 35-38 C mesofílico para alimentação de 8-12% de sólidos totais. O caráter da alimentação, não uma regra de diâmetro, define o volume do tanque.
Como densidade de potência em W/m3 mais um tempo de mistura alvo, não como uma classificação de quilowatt do motor, para que a especificação seja comparável entre tamanhos de tanque e viscosidades de alimentação.
Porque a zona líquida encontra ácido orgânico, a zona de gás encontra H2S e condensação, e o teto encontra biogás úmido. Um único revestimento raramente serve para os três, e a fronteira é onde os digestores falham.
GFS 2C2F (pH 2-10) ou FBE para o lado agressivo, aplicado e testado com um padrão de faísca de 1.500 V. A escolha segue a zona, não o catálogo.
Sim. A Center Enamel projeta e constrói digestores aparafusados GFS, FBE, aço inoxidável e aço carbono de acordo com a sequência alimentação-retenção-mistura-revestimento, com cálculo de carcaça de acordo com AWWA D103-19 e ISO 28765.
Cerca de 0,25-0,35 m3 de biogás por kg de DQO removida a temperatura mesofílica, com teor de metano de 55-65%. Essa fração determina o dimensionamento do reservatório de gás e dos equipamentos de uso de gás.
Uma instalação de biogás na Suécia em 2024 utilizou um único digestor aparafusado GFS de 5.504 m3, 19,11 m de diâmetro e 19,2 m de altura - um vaso dimensionado, revestido e hermético a gás entregue para serviço europeu.
O volume de gás utilizável é apenas o que está acima do setpoint de baixa pressão, não o volume geométrico total do tanque, portanto, o reservatório deve ser dimensionado para o volume recuperável com a base de ventilação e detecção confirmada.
O projeto de digestor anaeróbio segue uma sequência - dimensionar o volume a partir da alimentação e do tempo de retenção (20-40 dias a 35-38 C para CSTR), definir a mistura como W/m3 com um tempo alvo e, em seguida, especificar o revestimento por zona, pois o líquido, o gás e o teto enfrentam químicas diferentes. A fronteira de revestimento, não a carcaça, é onde os digestores falham. A Center Enamel projeta e constrói de acordo com esta sequência em construção aparafusada GFS, FBE, aço inoxidável e aço carbono, demonstrado por um digestor sueco de 5.504 m3 em 2024.