-
Vidro fundido em tanques de aço (749)
-
tanques de aço inoxidável (434)
-
A fusão ligou os tanques da cola Epoxy (592)
-
Tanques de aço galvanizado (321)
-
Telhados de alumínio da abóbada (1336)
-
Tanques de armazenamento de águas residuais (237)
-
Tanques de aço soldados (457)
-
Embarcações de pressão (295)
-
Digestor anaeróbico (202)
-
Tanques de água industriais (349)
-
Tanques de aço revestidos de vidro (180)
-
Tanques de aço aparafusados (389)
-
Tanque de armazenamento da lama (115)
-
Tanque de armazenamento do biogás (173)
-
Tanques de armazenamento de lixiviação (133)
-
Tanques de armazenamento de água agrícola (179)
-
Tanque de água de incêndio (166)
-
Silos de armazenamento de grãos (146)
-
Projetos de biogás (424)
-
Projetos do tratamento de águas residuais (1440)
-
Telhado de membrana dupla (223)

|
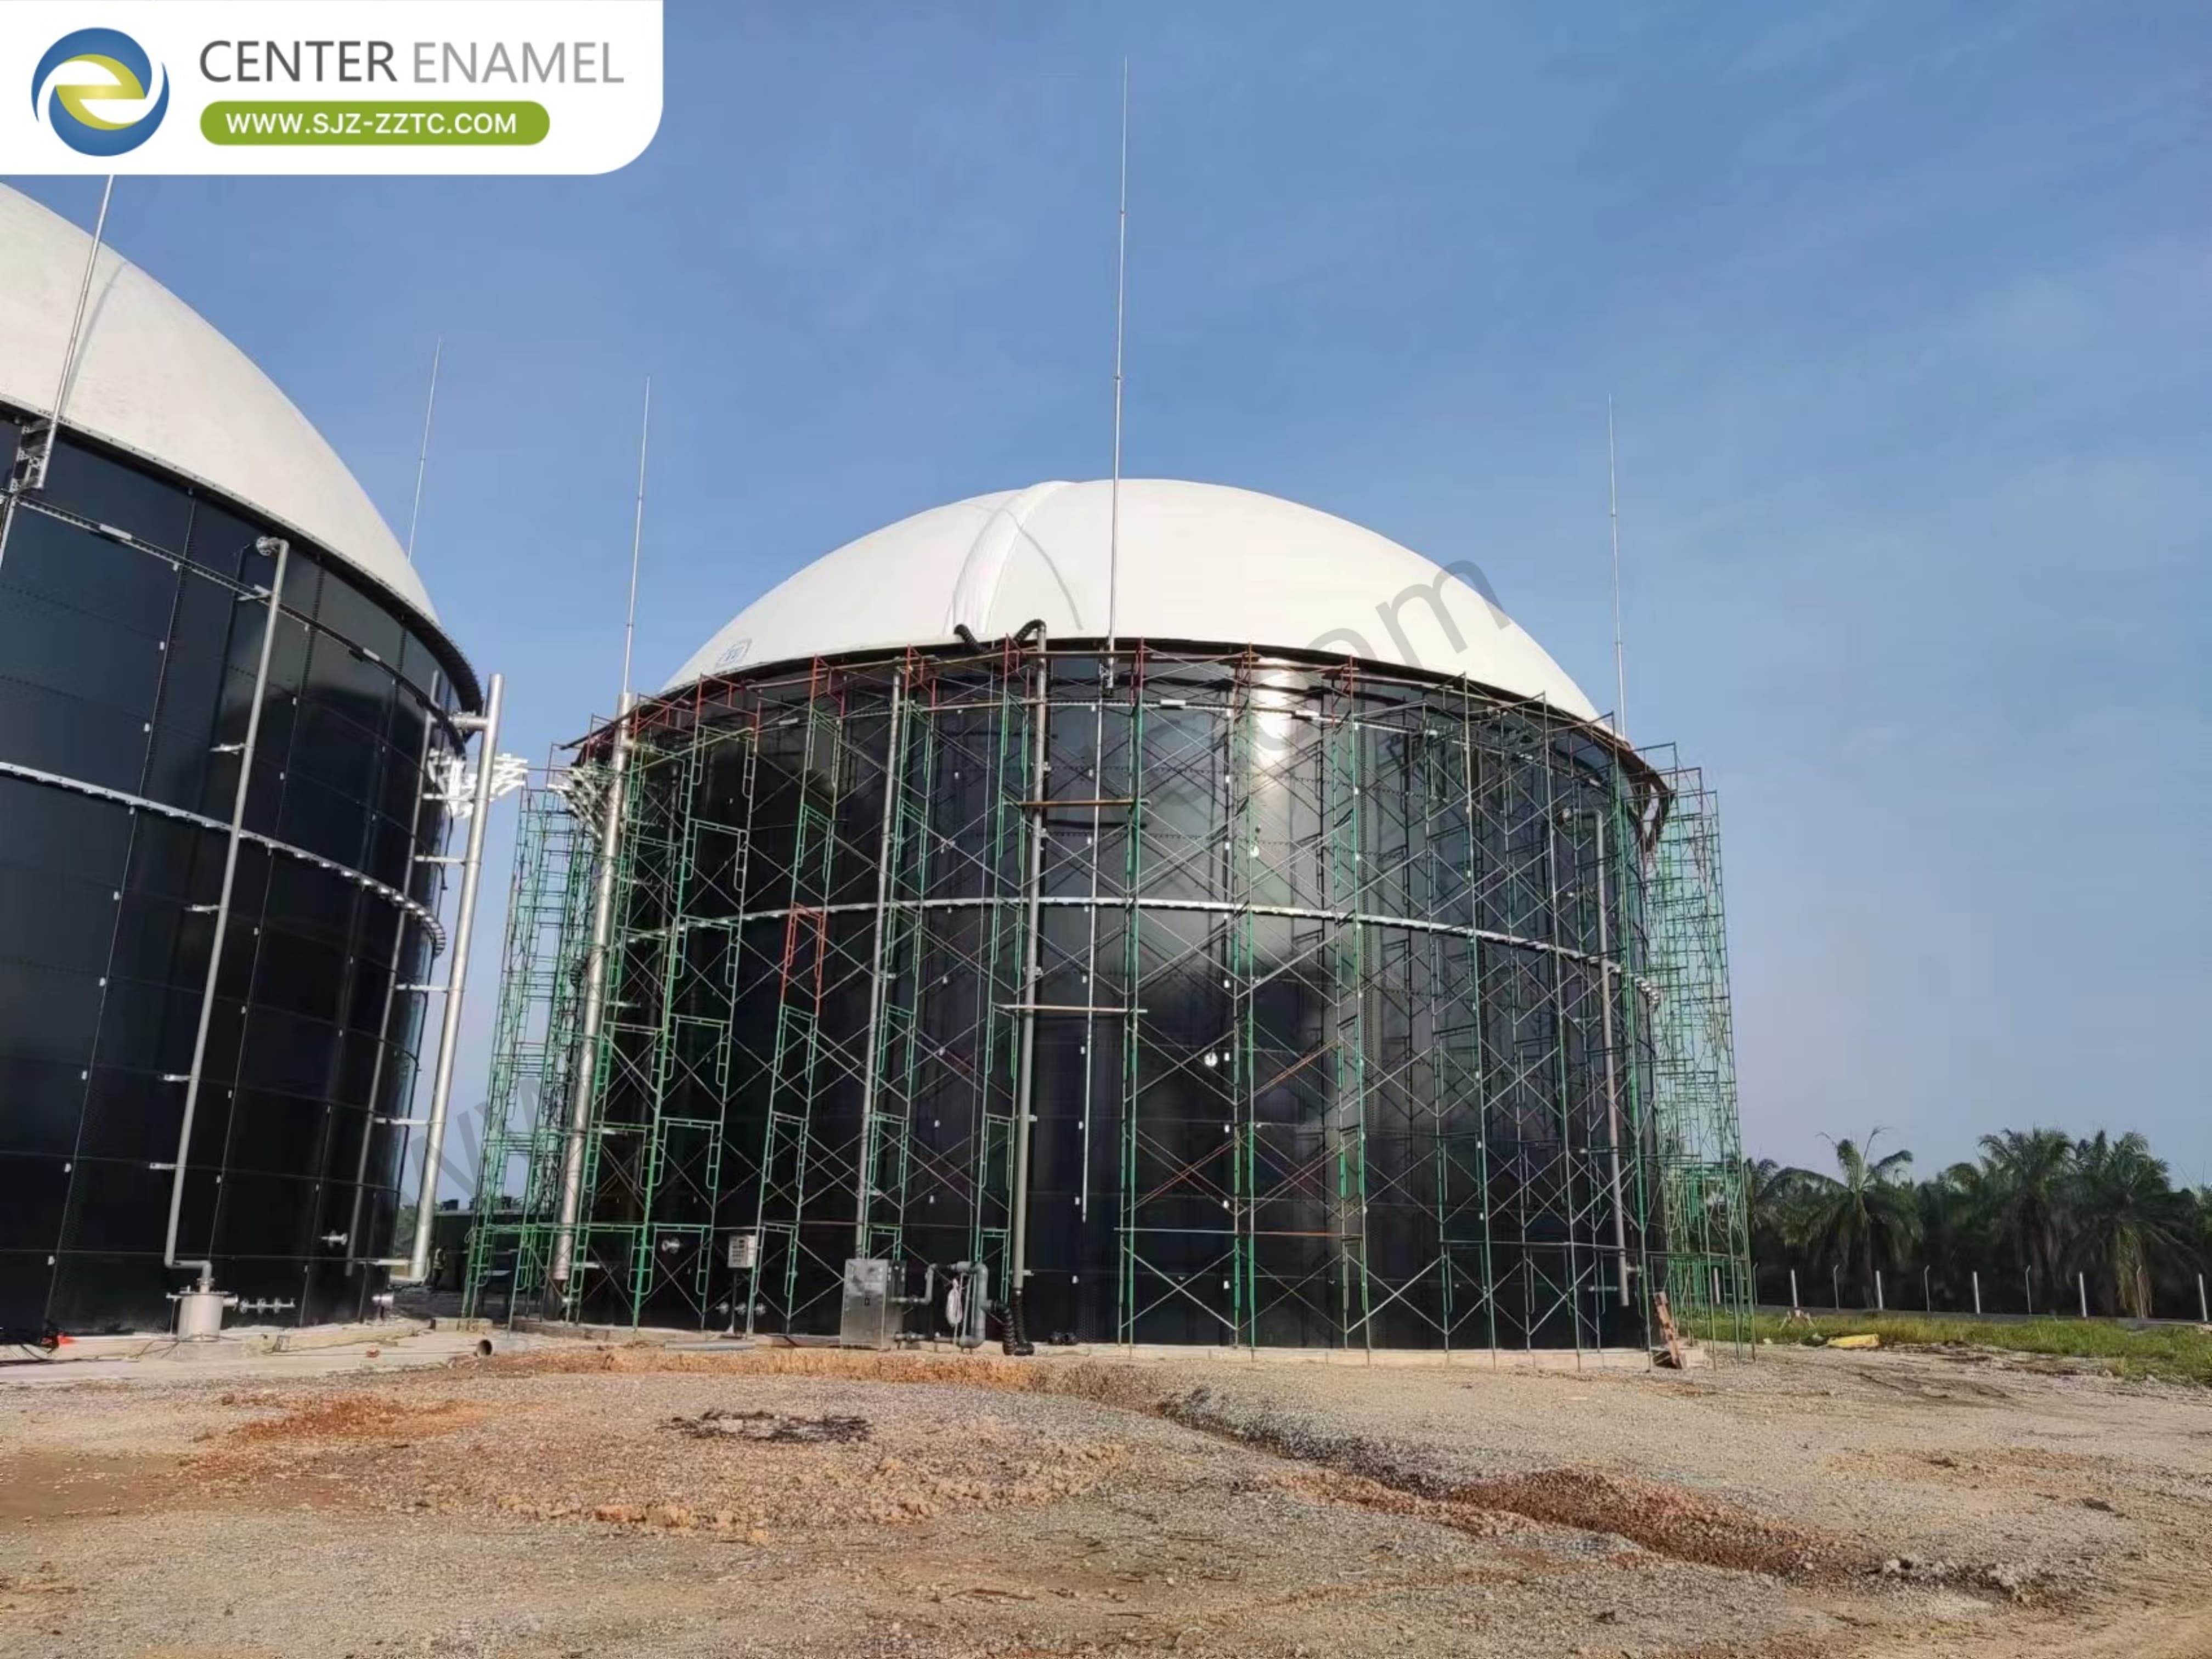
Tratamento POME na Malásia: Solução Avançada Chave na Manobra com Processo USR
| Lugar de origem: | China |
| Marca: | CEC TANKS |
| Certificação: | ISO 9001:2008, AWWA D103 , OSHA , BSCI |
| Número do modelo: | C |
| Quantidade de ordem mínima: | 1 conjunto |
| Preço: | $5000~$20000 one set |
| Detalhes da embalagem: | Poliespuma PE entre cada duas placas de aço; palete de madeira e madeira |
| Tempo de entrega: | 10-30 dias após o depósito recebido |
| Termos de pagamento: | L/C,T/T |
| Habilidade da fonte: | 60 conjuntos por mês |
|
Informações detalhadas |
|||
| Lugar de origem | China | Marca | CEC TANKS |
|---|---|---|---|
| Certificação | ISO 9001:2008, AWWA D103 , OSHA , BSCI | Número do modelo | C |
| Cor do corpo do tanque: | Verde escuro/pode ser personalizado | Integridade à Corrosão: | Excelente |
| Espessura das placas de aço: | 3mm a 12mm, depende da estrutura do tanque | Resistência Química: | Excelente |
| Tamanho do painel: | 2,4 milhões * 1,2 milhões | Fácil de limpar: | Suave, brilhante, inerte, anti-adesão |
| Destacar: | Tratamento POME processo USR Malásia,solução chave na mão para tratamento de águas residuais,Solução avançada de tratamento POME |
||
Descrição do produto
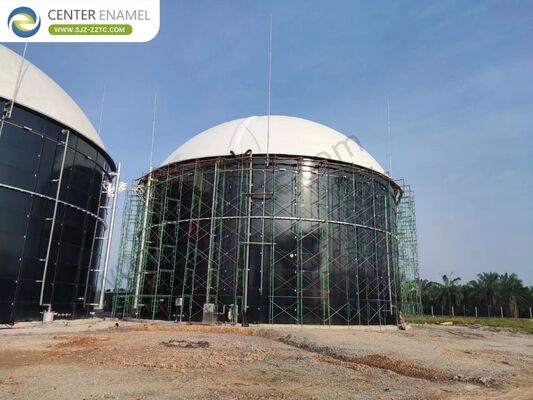
A Malásia é um dos maiores produtores mundiais de óleo de palma, com fábricas concentradas na Malásia Peninsular, Sabah e Sarawak. À medida que a indústria enfrenta uma pressão crescente para atender aos padrões internacionais de sustentabilidade, o Tratamento Eficaz de POME torna-se crucial para a conformidade ambiental e a geração de energia renovável. Este artigo examina como a Center Enamel entrega Soluções Completas utilizando o Processo Upflow Solids Reactor (USR) combinado com Tanques de Vidro Fundido em Aço (GFS), permitindo que as fábricas malaias convertam águas residuais orgânicas de alta carga em biogás renovável, ao mesmo tempo que alcançam a conformidade ambiental.
A indústria de óleo de palma da Malásia gera uma quantidade substancial de POME durante a extração de óleo de palma bruto de cachos de frutas frescas (FFBs). Três etapas principais de produção geram a maior parte dessas águas residuais: enxágue dos cachos de frutas frescas, clarificação do óleo de palma bruto extraído, incluindo a estação de prensagem, separação e etapas de clarificação, e prensagem dos cachos de frutas vazios (EFB). O processamento de cada tonelada de FFBs resulta na descarga de 0,7 a 1 m³ de POME pela fábrica. O POME fresco é quente, com temperaturas de 60 a 80 °C, ácido com pH de 3,3 a 4,6, e é um líquido espesso e acastanhado com alto teor de sólidos, óleo e graxa, DQO e Demanda Bioquímica de Oxigênio (DBO). Como o POME contém uma quantidade considerável de nitrogênio, fosfato, potássio, magnésio e cálcio, ele pode ser um bom fertilizante para plantações de óleo de palma, mas os operadores de fábrica devem pré-tratar o POME antes de poderem aplicá-lo em terras agrícolas.
O Tratamento Eficaz de POME na Malásia segue um processo sistemático projetado para proteger os recursos hídricos enquanto recupera energia renovável. O tratamento começa com uma grade mecânica que remove sólidos suspensos grandes e objetos flutuantes nas águas residuais, evitando efetivamente que equipamentos subsequentes sejam bloqueados e danificados. Um separador de óleo de fluxo horizontal é usado especificamente para remover graxa e óleo das águas residuais, adotando um design de fluxo horizontal e reduzindo efetivamente a carga nas unidades de tratamento subsequentes, definindo um tempo de residência razoável. Um tanque de regulagem equilibra flutuações de fluxo, variações de temperatura e níveis de pH, criando condições consistentes para a digestão anaeróbica. As águas residuais condicionadas entram então no reator USR, onde microrganismos decompõem a matéria orgânica em um ambiente sem oxigênio, produzindo biogás rico em metano. Após a digestão, o efluente tratado passa por estabilização adicional antes de ser aplicado com segurança em terras agrícolas como fertilizante.
O Processo Upflow Solids Reactor (USR) é uma tecnologia avançada de digestão anaeróbica projetada especificamente para tratar águas residuais orgânicas com conteúdo sólido (TS: 3%~6%), tornando-o uma combinação ideal para POME bruto. O volume do USR é determinado de acordo com a carga volumétrica, que deve ser determinada de acordo com o tipo de meio, temperatura e eficiência de remoção. Sob digestão em temperatura média, a carga volumétrica de POME deve ser de 3 a 5 kg DQO/(m³·d). O corpo do tanque USR deve ser vertical e cilíndrico, com telhados herméticos. Dentro do reator, as águas residuais são distribuídas através de um sistema de distribuição de água e fluem para cima através de um leito de sólidos, onde microrganismos anaeróbicos digerem material orgânico. O efluente tratado sai através de uma saída, enquanto o lodo em excesso é descarregado do sistema de descarga de lodo do leito de sólidos. Um reservatório de gás coleta o biogás produzido durante a digestão. O Processo USR atinge altas taxas de remoção de DQO, ao mesmo tempo que oferece produção estável de biogás, mesmo com condições de alimentação flutuantes.
Os Tanques de Vidro Fundido em Aço (GFS) fornecem a solução de contenção ideal para sistemas de Tratamento de POME no ambiente tropical da Malásia. Após a queima a alta temperatura de 820°C a 930°C, o vidro fundido reage com a superfície da chapa de aço para formar uma ligação inerte e inorgânica, que combina a resistência e flexibilidade do aço com a resistência à corrosão excepcional do vidro. Esta estrutura de dupla camada de revestimento (2C2F) protege as faces interna e externa com revestimento de base e revestimento de superfície aplicados em cada lado. Os tanques GFS são amplamente utilizados em bioenergia, armazenamento de água potável, esgoto municipal, chorume de aterro, tratamento de águas residuais industriais e outras aplicações. A tecnologia de Vidro Fundido em Aço é a tecnologia de revestimento premium no mercado de tanques de armazenamento, e os tanques GFS são certificados pelas normas WRAS, FDA, ISO, NSF e EN ISO 28765. Sua montagem modular aparafusada permite montagem rápida no local sem soldagem, com uma vida útil superior a 30 anos.
As fábricas de óleo de palma da Malásia beneficiam-se de diversas soluções de armazenamento e cobertura adaptadas a requisitos de tratamento específicos. A Center Enamel oferece Tanques GFS, proporcionando resistência superior à corrosão para ambientes agressivos. Tanques de Aço Galvanizado oferecem proteção resistente e durável através de um processo de galvanização. Tanques de Epóxi Fundido (FBE), desenvolvidos com a AkzoNobel, fornecem tecnologia de revestimento inovadora. Tanques de Aço Inoxidável AISI 304/316 de alta qualidade atendem a requisitos rigorosos para aplicações exigentes. As opções de cobertura incluem Cúpulas Geodésicas de Alumínio para resistência à corrosão e capacidades de grande vão; Coberturas de Vidro Fundido em Aço para estruturas pressurizadas herméticas adequadas para controle de odores; Coberturas de Membrana Simples e Duplas otimizadas para digestão anaeróbica e coleta de biogás; Coberturas de Deck de Calha de Liga de Alumínio para armazenamento econômico de água; Coberturas de Aço Inoxidável para desempenho anticorrosivo superior; e Coberturas de FRP para aplicações não herméticas.
O Tratamento Abrangente de POME requer equipamentos de apoio integrados para operação confiável. Reservatórios de Gás fornecem armazenamento seguro e confiável de biogás. Sistemas de Lagoas/Membrana Negra oferecem armazenamento econômico de grande capacidade para efluentes tratados. Caldeiras de Água Quente mantêm temperaturas de digestão ideais. Sistemas de Tocha de Emergência garantem o gerenciamento seguro da pressão do biogás. Bombas de Elevação são projetadas especificamente para manusear águas residuais com alto teor de sólidos. Tanques de Desidratação e Dessulfurização purificam o biogás removendo umidade e sulfeto de hidrogênio corrosivo. Máquinas de Desidratação de Lodo de Parafuso fornecem separação eficiente sólido-líquido, minimizando o volume de lodo e os custos de descarte. Cada componente de equipamento contribui para um sistema de tratamento completo e eficiente que maximiza a recuperação de energia do POME.
A Center Enamel atua como uma provedora confiável de Soluções Completas, entregando soluções abrangentes de Tratamento de POME para a indústria de óleo de palma da Malásia. A empresa fornece serviços completos de engenharia, aquisição e construção, gerenciando projetos do conceito à comissionamento. Com certificações incluindo CE/EN1090, ISO 9001, NSF61, WRAS e EN28765, a garantia de qualidade é mantida durante toda a execução do projeto. Os padrões de projeto incorporam requisitos AWWA D103, OSHA, EN28765 e EuroCode. A abordagem abrangente da Center Enamel inclui:
- Estudos de avaliação e caracterização de local adaptados às condições tropicais da Malásia
- Seleção da tecnologia anaeróbica apropriada (USR para aplicações de alto teor de sólidos)
- Engenharia detalhada de reatores USR, tanques e sistemas auxiliares
- Gerenciamento de construção civil e mecânica
- Instalação de equipamentos e integração de sistemas
- Partida biológica e testes de desempenho
- Treinamento de operadores para operação contínua
- Suporte abrangente pós-venda
O Tratamento de POME na Malásia representa uma oportunidade importante para o desenvolvimento sustentável. Os Tanques GFS fornecem contenção robusta para o Processo USR com resistência excepcional à corrosão e instalação rápida. O Processo USR atinge alta eficiência de remoção orgânica, produzindo biogás para geração de energia ou combustível de caldeira. Como provedora profissional de Soluções Completas, a Center Enamel entrega soluções completas e integradas, permitindo que as fábricas de óleo de palma malaias atendam às regulamentações ambientais, gerem energia renovável e criem valor econômico a longo prazo através da abordagem de economia circular para o gerenciamento de resíduos orgânicos.