-
Vidro fundido em tanques de aço (749)
-
tanques de aço inoxidável (434)
-
A fusão ligou os tanques da cola Epoxy (592)
-
Tanques de aço galvanizado (321)
-
Telhados de alumínio da abóbada (1336)
-
Tanques de armazenamento de águas residuais (237)
-
Tanques de aço soldados (457)
-
Embarcações de pressão (295)
-
Digestor anaeróbico (202)
-
Tanques de água industriais (349)
-
Tanques de aço revestidos de vidro (180)
-
Tanques de aço aparafusados (389)
-
Tanque de armazenamento da lama (115)
-
Tanque de armazenamento do biogás (173)
-
Tanques de armazenamento de lixiviação (133)
-
Tanques de armazenamento de água agrícola (179)
-
Tanque de água de incêndio (166)
-
Silos de armazenamento de grãos (146)
-
Projetos de biogás (424)
-
Projetos do tratamento de águas residuais (1440)
-
Telhado de membrana dupla (223)

|
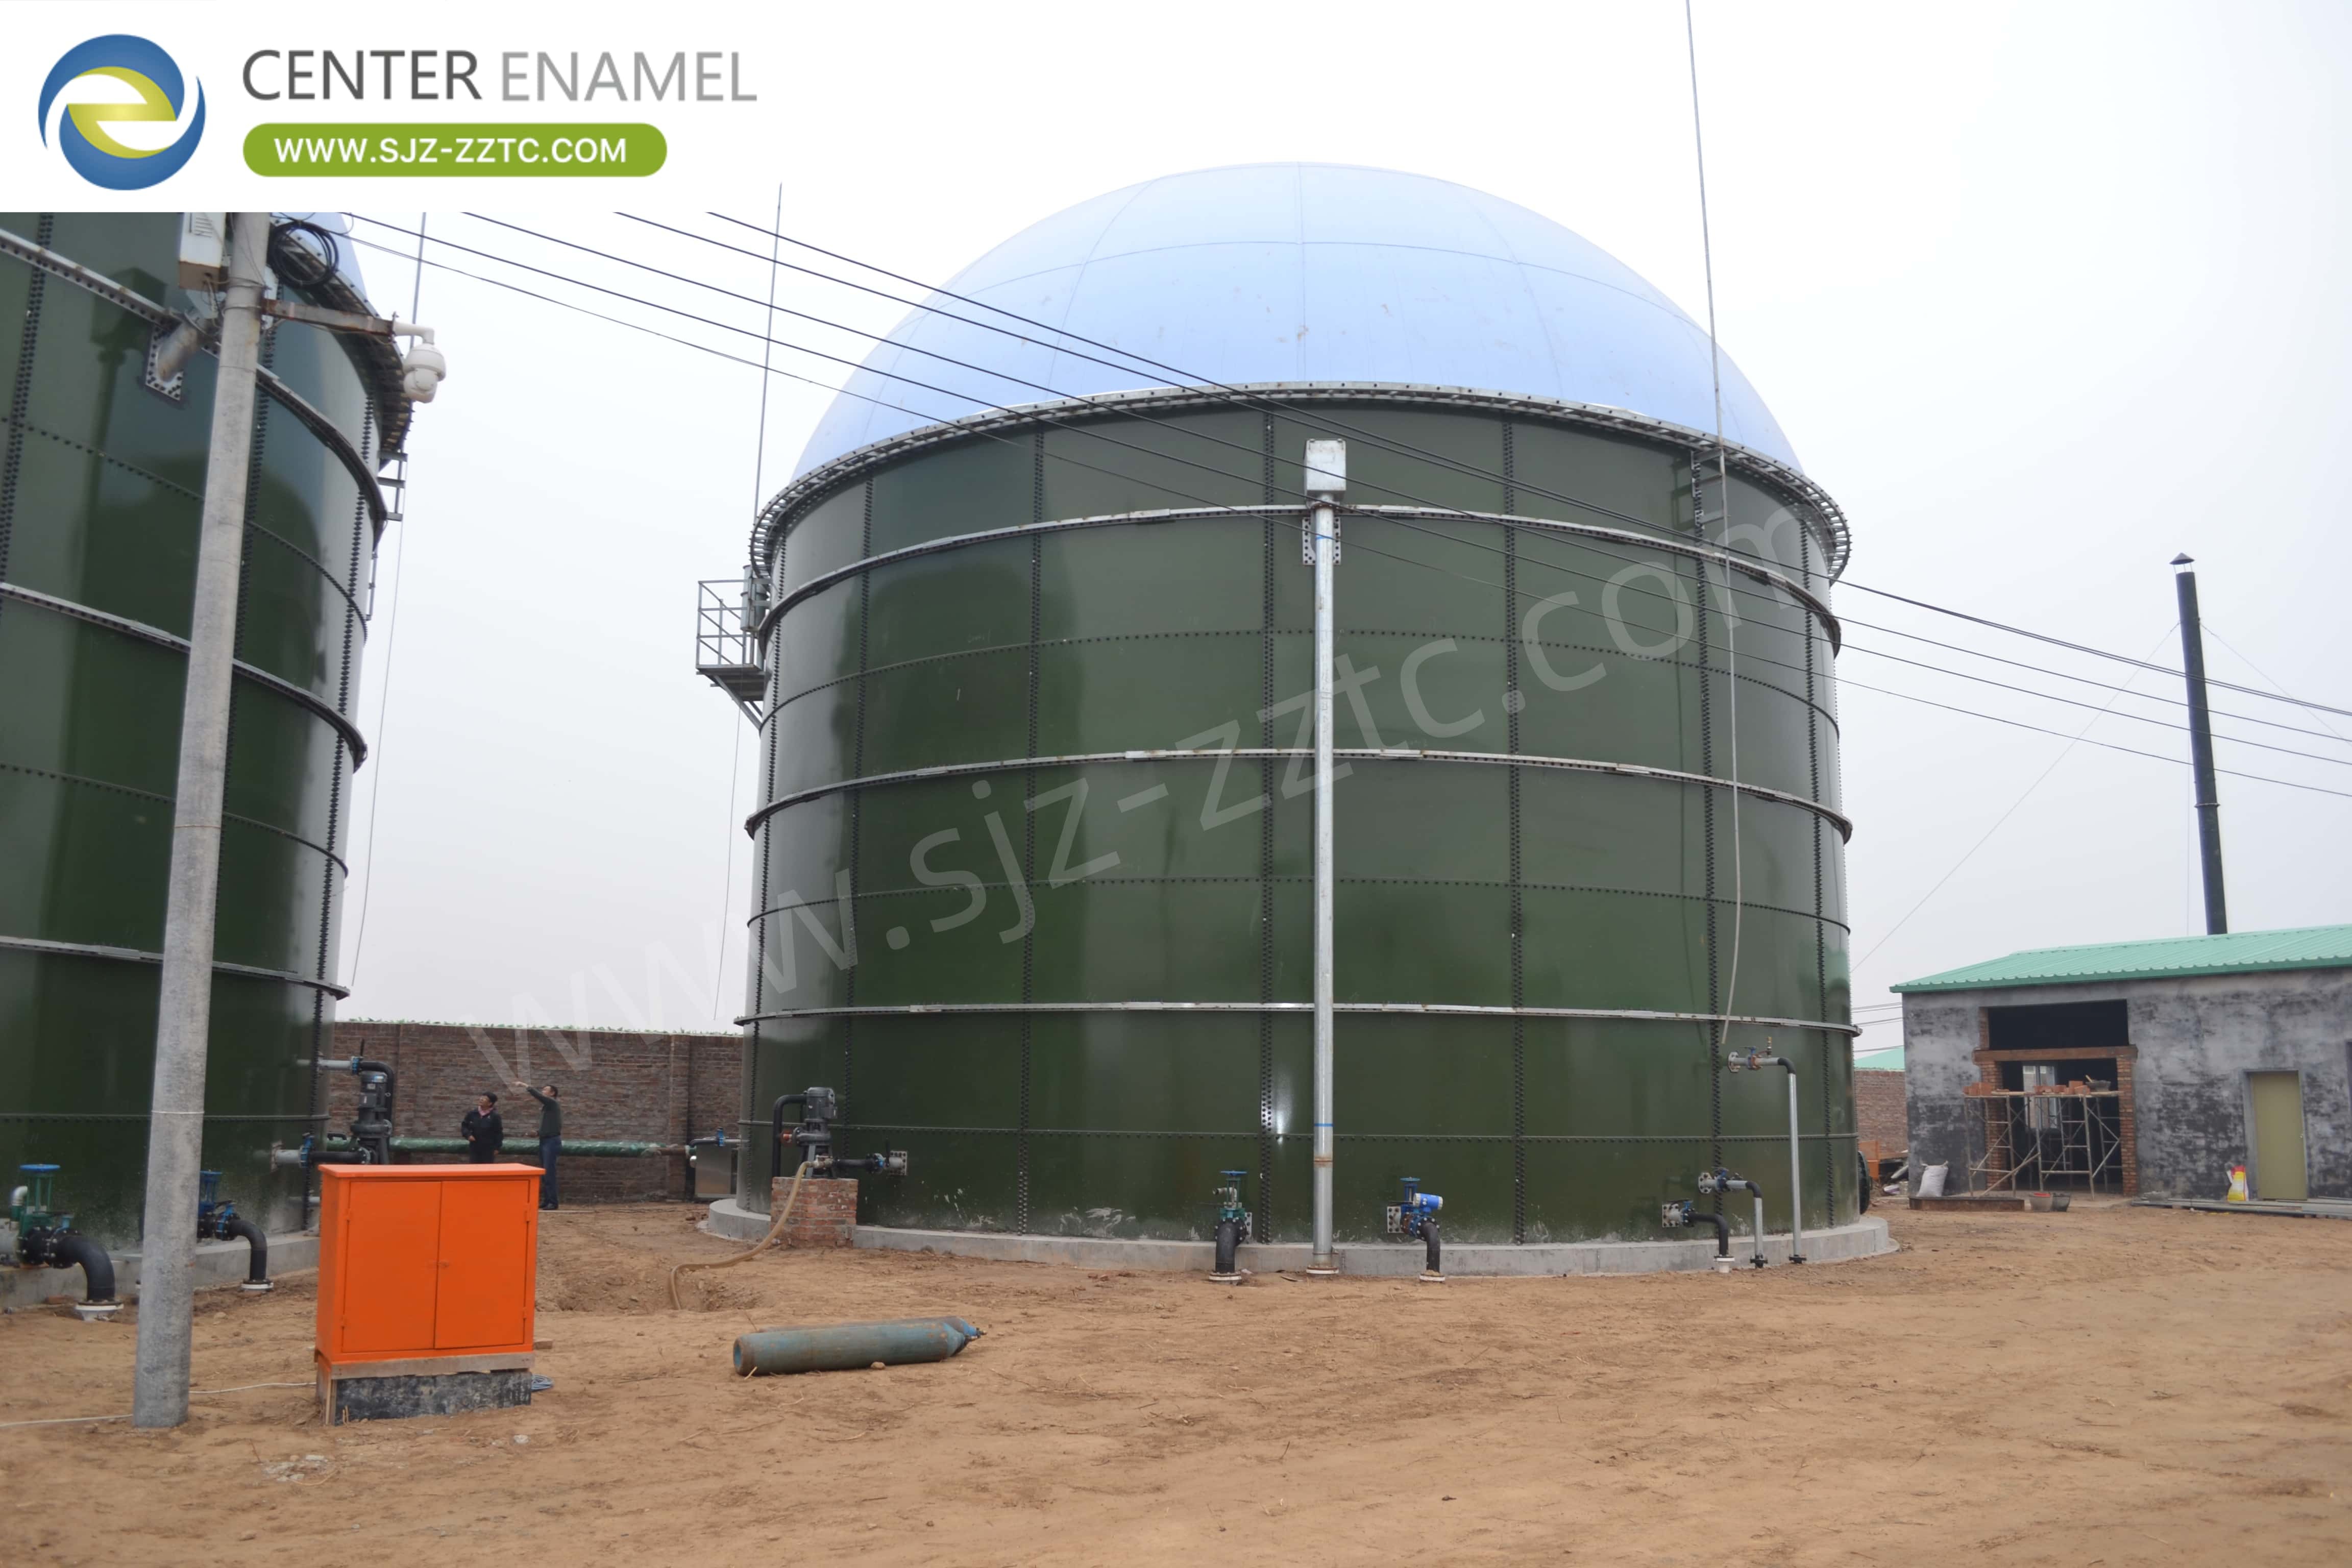
Tratamento POME na Indonésia: Solução chave na mão e processo USR
| Lugar de origem: | China |
| Marca: | CEC TANKS |
| Certificação: | ISO 9001:2008, AWWA D103 , OSHA , BSCI |
| Número do modelo: | C |
| Quantidade de ordem mínima: | 1 conjunto |
| Preço: | $5000~$20000 one set |
| Detalhes da embalagem: | Poliespuma PE entre cada duas placas de aço; palete de madeira e madeira |
| Tempo de entrega: | 10-30 dias após o depósito recebido |
| Termos de pagamento: | L/C,T/T |
| Habilidade da fonte: | 60 conjuntos por mês |
|
Informações detalhadas |
|||
| Lugar de origem | China | Marca | CEC TANKS |
|---|---|---|---|
| Certificação | ISO 9001:2008, AWWA D103 , OSHA , BSCI | Número do modelo | C |
| Cor do corpo do tanque: | Verde escuro/pode ser personalizado | Integridade à Corrosão: | Excelente |
| Espessura das placas de aço: | 3mm a 12mm, depende da estrutura do tanque | Resistência Química: | Excelente |
| Tamanho do painel: | 2,4 milhões * 1,2 milhões | Fácil de limpar: | Suave, brilhante, inerte, anti-adesão |
| Destacar: | Solução chave na mão para tratamento POME,Tratamento de águas residuais de processo USR,Projectos de tratamento de águas residuais na Indonésia |
||
Descrição do produto
Tratamento de POME na Indonésia: Liderando Solução Turnkey e Processo USR
A Indonésia, a maior produtora de óleo de palma do mundo, gera milhões de toneladas de Efluente de Moinho de Óleo de Palma (POME) anualmente em Sumatra, Kalimantan e Sulawesi. À medida que as regulamentações ambientais se tornam mais rigorosas, os moinhos exigem Soluções Turnkey abrangentes que abordem todas as etapas do Tratamento de POME. Este artigo explora como a Center Enamel oferece Soluções Turnkey completas usando o Processo Upflow Solids Reactor (USR) combinado com Tanques de Vidro Fundido a Aço (GFS), permitindo que os moinhos indonésios convertam águas residuais orgânicas de alta carga em biogás renovável, ao mesmo tempo que alcançam a conformidade ambiental.
Fontes de POME na Indonésia
A indústria de óleo de palma da Indonésia gera uma quantidade substancial de POME durante a extração de óleo de palma bruto de cachos de frutas frescos (FFBs). Três etapas principais de produção geram a maior parte dessas águas residuais: enxágue de cachos de frutas frescos, clarificação do óleo de palma bruto extraído, incluindo as estações de prensagem, separação e clarificação, e prensagem de cachos de frutas vazios (EFB). O processamento de cada tonelada de FFBs resulta na descarga de 0,7–1 m³ de POME pelo moinho. O POME fresco é quente, com temperaturas de 60–80 °C, ácido com pH de 3,3–4,6, e é um líquido espesso e acastanhado com altos teores de sólidos, óleo e graxa, DQO e Demanda Bioquímica de Oxigênio (DBO). Como o POME contém uma quantidade considerável de nitrogênio, fosfato, potássio, magnésio e cálcio, ele pode ser um bom fertilizante para plantações de óleo de palma, mas os operadores de moinhos devem pré-tratar o POME antes de poderem aplicá-lo em terras agrícolas.
Processo de Tratamento de POME
O Tratamento Eficaz de POME na Indonésia segue um processo sistemático projetado para proteger os recursos hídricos enquanto recupera energia renovável. O tratamento começa com uma grade mecânica que remove sólidos suspensos grandes e objetos flutuantes nas águas residuais, evitando efetivamente que equipamentos subsequentes sejam bloqueados e danificados. Um separador de óleo de fluxo horizontal é especialmente usado para remover graxa e óleo das águas residuais, adotando um design de fluxo horizontal e reduzindo efetivamente a carga nas unidades de tratamento subsequentes, definindo um tempo de residência razoável. Um tanque de regulagem equilibra flutuações de fluxo, variações de temperatura e níveis de pH, criando condições consistentes para digestão anaeróbica. As águas residuais condicionadas entram então no reator USR, onde microrganismos decompõem a matéria orgânica em um ambiente sem oxigênio, produzindo biogás rico em metano. Após a digestão, o efluente tratado passa por estabilização adicional antes de ser aplicado com segurança em terras agrícolas como fertilizante.
Tecnologia do Processo USR
O Processo Upflow Solids Reactor (USR) é uma tecnologia avançada de digestão anaeróbica projetada especificamente para tratar águas residuais orgânicas com conteúdo sólido (TS: 3%~6%), tornando-o uma combinação ideal para POME bruto. O volume do USR é determinado de acordo com a carga volumétrica, que deve ser determinada de acordo com o tipo de meio, temperatura e eficiência de remoção. Sob digestão em temperatura média, a carga volumétrica de POME deve ser de 3~5 kg DQO/(m³·d). O corpo do tanque USR deve ser vertical e cilíndrico, com telhados herméticos. Dentro do reator, as águas residuais são distribuídas através de um sistema de distribuição de água e fluem para cima através de um leito sólido onde microrganismos anaeróbicos digerem material orgânico. O efluente tratado sai através de uma saída, enquanto o lodo em excesso é descarregado do sistema de descarga de lodo do leito sólido. Um gasômetro coleta o biogás produzido durante a digestão. O Processo USR atinge altas taxas de remoção de DQO, ao mesmo tempo que oferece produção estável de biogás, mesmo com condições de alimentação flutuantes.
Equipamento Principal: Tanques GFS
Os Tanques de Vidro Fundido a Aço (GFS) servem como base da infraestrutura moderna de Tratamento de POME na Indonésia. Após a queima a alta temperatura de 820°C–930°C, o vidro fundido reage com a superfície da chapa de aço para formar uma ligação inerte e inorgânica, que combina a resistência e flexibilidade do aço com a resistência à corrosão excepcional do vidro. Esta estrutura de dupla camada de revestimento (2C2F) protege as faces interna e externa com revestimento de base e revestimento de superfície aplicados em cada lado. Os tanques GFS são amplamente utilizados em bioenergia, armazenamento de água potável, esgoto municipal, chorume de aterro, tratamento de águas residuais industriais e outras aplicações. A tecnologia de Vidro Fundido a Aço é a tecnologia de revestimento premium no mercado de tanques de armazenamento, e os tanques GFS são certificados pelas normas WRAS, FDA, ISO, NSF e EN ISO 28765. Sua montagem modular e aparafusada permite montagem rápida no local sem soldagem, com uma vida útil superior a 30 anos.
Soluções de Tanques de Armazenamento e Coberturas
Os moinhos de óleo de palma da Indonésia se beneficiam de diversas soluções de armazenamento e cobertura adaptadas a requisitos de tratamento específicos. A Center Enamel oferece Tanques GFS que proporcionam resistência superior à corrosão para ambientes agressivos. Tanques de Aço Galvanizado oferecem proteção resistente e durável através de um processo de galvanização. Tanques de Epóxi Fundido por Fusão (FBE), desenvolvidos com a AkzoNobel, fornecem tecnologia de revestimento inovadora. Tanques de Aço Inoxidável AISI 304/316 de alta qualidade atendem a requisitos rigorosos para aplicações exigentes. As opções de cobertura incluem Cúpulas Geodésicas de Alumínio para resistência à corrosão e capacidades de grande vão; Coberturas de Vidro Fundido a Aço para estruturas pressurizadas herméticas adequadas para controle de odor; Coberturas de Membrana Simples e Duplas otimizadas para digestão anaeróbica e coleta de biogás; Coberturas de Deck de Calha de Liga de Alumínio para armazenamento econômico de água; Coberturas de Aço Inoxidável para desempenho superior anticorrosivo; e Coberturas de FRP para aplicações não herméticas.
Equipamentos de Apoio ao Tratamento de Águas Residuais
O Tratamento Abrangente de POME requer equipamentos de apoio integrados para operação confiável. Gasômetros fornecem armazenamento seguro e confiável de biogás. Sistemas de Lagoas/Membrana Negra oferecem armazenamento econômico de grande capacidade para efluente tratado. Caldeiras de Água Quente mantêm temperaturas de digestão ideais. Sistemas de Tocha de Emergência garantem o gerenciamento seguro da pressão do biogás. Bombas de Elevação são projetadas especificamente para manusear águas residuais com alto teor de sólidos. Tanques de Desidratação e Dessulfurização purificam o biogás removendo umidade e sulfeto de hidrogênio corrosivo. Máquinas de Desidratação de Lodo de Parafuso fornecem separação eficiente sólido-líquido, minimizando o volume de lodo e os custos de descarte. Cada componente de equipamento contribui para um sistema de tratamento completo e eficiente que maximiza a recuperação de energia do POME.
Center Enamel: Provedora de Soluções Turnkey
Como provedora profissional de Soluções Turnkey, a Center Enamel oferece soluções abrangentes de Tratamento de POME para os moinhos de óleo de palma da Indonésia. A empresa fornece serviços completos de engenharia, aquisição e construção, gerenciando projetos do conceito à comissionamento. Com certificações incluindo CE/EN1090, ISO 9001, NSF61, WRAS e EN28765, a garantia de qualidade é mantida durante toda a execução do projeto. Os padrões de projeto incorporam requisitos AWWA D103, OSHA, EN28765 e EuroCode. A abordagem abrangente da Center Enamel inclui:
- Projeto de sistema personalizado com base nas características específicas das águas residuais do local e nos objetivos de tratamento
- Engenharia profissional para reatores USR, tanques de acidificação e sistemas auxiliares
- Tanques GFS de alta qualidade com resistência à corrosão e vida útil de mais de 30 anos
- Sistemas completos de coleta, purificação e utilização de biogás
- Supervisão de instalação no local com conformidade de segurança ISO e OSHA
- Inicialização biológica, testes de desempenho e treinamento de operadores
- Coordenação perfeita com empreiteiros locais e fornecedores internacionais
Conclusão
O Tratamento de POME na Indonésia evoluiu de simples descarte para um processo sofisticado que gera energia renovável. Os Tanques GFS fornecem contenção robusta para o Processo USR, com resistência à corrosão e construção modular permitindo instalação rápida. O Processo USR atinge alta eficiência de remoção, convertendo poluentes orgânicos em biogás valioso. Como provedora profissional de Soluções Turnkey, a Center Enamel oferece soluções completas de um só ponto para os moinhos de óleo de palma indonésios, garantindo conformidade ambiental e recuperação de energia sustentável.
Perguntas Frequentes
O que torna os Tanques GFS adequados para o Tratamento de POME?
Os tanques GFS resistem à corrosão do POME ácido através de um revestimento de vidro fundido a 820–930°C. A ligação inerte e inorgânica combina a resistência do aço com a resistência à corrosão do vidro, certificada pelas normas WRAS, FDA, ISO, NSF e EN ISO 28765.
O que é o Processo USR e por que ele é eficaz para POME?
O Upflow Solids Reactor (USR) trata águas residuais orgânicas com 3–6% de teor de sólidos. As águas residuais fluem para cima através de um leito sólido onde microrganismos anaeróbicos digerem matéria orgânica, com uma carga volumétrica de 3–5 kg DQO/(m³·d) sob digestão em temperatura média.
O Tratamento de POME pode gerar energia para moinhos de óleo de palma?
Sim. O Processo USR captura biogás rico em metano que pode alimentar geradores para eletricidade no local, alimentar caldeiras ou ser atualizado para gás natural comprimido, reduzindo custos operacionais e emissões de carbono.