-
Vidro fundido em tanques de aço (896)
-
tanques de aço inoxidável (434)
-
A fusão ligou os tanques da cola Epoxy (660)
-
Tanques de aço galvanizado (321)
-
Telhados de alumínio da abóbada (1346)
-
Tanques de armazenamento de águas residuais (280)
-
Tanques de aço soldados (457)
-
Embarcações de pressão (534)
-
Digestor anaeróbico (217)
-
Tanques de água industriais (424)
-
Tanques de aço revestidos de vidro (180)
-
Tanques de aço aparafusados (389)
-
Tanque de armazenamento da lama (115)
-
Tanque de armazenamento do biogás (173)
-
Tanques de armazenamento de lixiviação (133)
-
Tanques de armazenamento de água agrícola (179)
-
Tanque de água de incêndio (166)
-
Silos de armazenamento de grãos (146)
-
Projetos de biogás (424)
-
Projetos do tratamento de águas residuais (1882)
-
Telhado de membrana dupla (223)
|
Como são explicadas as etapas de fabricação de um vaso de pressão
| Lugar de origem: | China |
| Marca: | Center Enamel |
| Certificação: | ISO 9001,CE, NSF/ANSI 61, WRAS, ISO 28765, LFGB, BSCI, ISO 45001 |
| Quantidade de ordem mínima: | 1 Conjunto |
| Preço: | 2000 |
| Tempo de entrega: | 2 meses |
| Termos de pagamento: | L/C,T/T |
| Habilidade da fonte: | 200 séries/dias |
|
Informações detalhadas |
|||
Descrição do produto
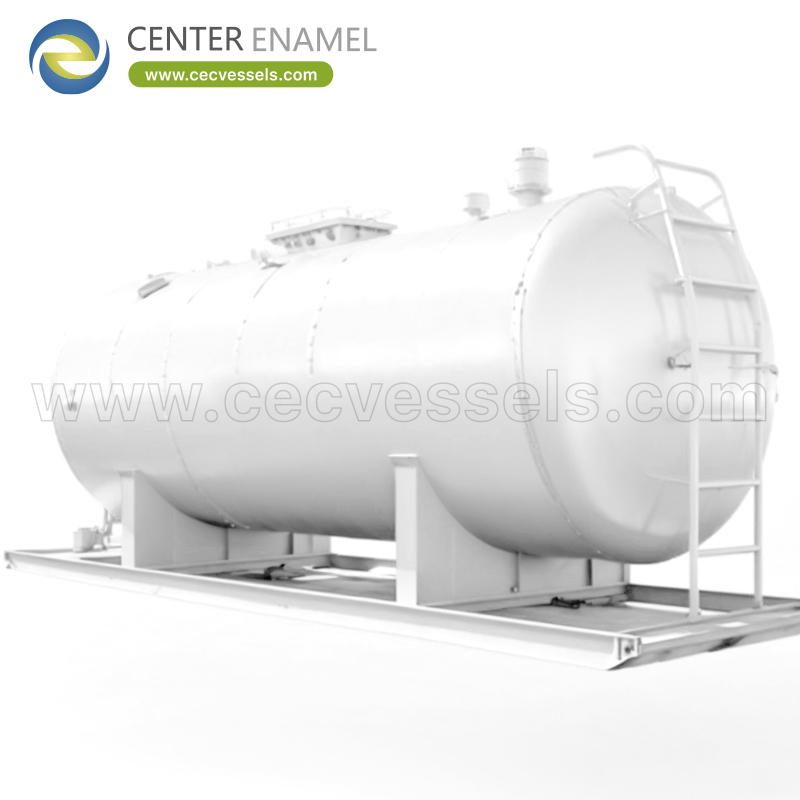
Como um vaso de pressão é fabricado - Etapas de fabricação explicadas
Um vaso de pressão é fabricado transformando chapas certificadas e espelhos conformados em uma barreira de pressão em conformidade com o códigoatravés de uma sequência controlada: corte, conformação, soldagem, exame, tratamento térmico, teste e documentação.
Este guia segue esse caminho passo a passo e mostra onde a qualidade é incorporada — porque o registro de inspeção no final é tão bom quanto as operações que o produziram.
Recebimento e Rastreabilidade de Material
A fabricação começa com chapas, espelhos, forjados e bocais que carregam certificados de laminação. A oficina verifica a qualidade e as dimensões e atribui identidade para que cada peça possa ser rastreada do vaso acabado de volta ao seu certificado.
A rastreabilidade é a base de tudo o que se segue. Se o material não puder ser rastreado, o cálculo da espessura não poderá ser demonstrado como correspondente ao aço realmente utilizado.
Corte, Marcação e Conformação
A chapa é cortada nas dimensões desenvolvidas para cada virola, as bordas são preparadas para soldagem e as virolas são enroladas no diâmetro exigido. Os espelhos são conformados por prensagem ou fiação para a geometria especificada.
A direção de laminação, o deslocamento da junta e a tolerância de conformação são importantes, pois afetam como a peça se comporta sob pressão e quão bem ela se encaixa na montagem.
Ajuste e Soldagem
As virolas e os espelhos são ajustados em gabaritos ou rolos, com folgas e alinhamento controlados, e depois as juntas longitudinais e circunferenciais são soldadas. Internos, bocais e suportes são fixados de acordo com procedimentos qualificados.
A soldagem é feita por soldadores qualificados usando procedimentos qualificados, com parâmetros controlados e registrados. A junta longitudinal geralmente carrega a maior carga e recebe o exame mais rigoroso.
Tratamento Térmico Quando Necessário
Alguns materiais e espessuras exigem tratamento térmico pós-soldagem para aliviar tensões residuais e restaurar a tenacidade. O requisito vem do código, do material e do serviço, não da preferência da oficina.
O ciclo de tratamento é registrado com um gráfico e deve corresponder à temperatura e tempo de permanência especificados. Pular ou registrar incorretamente pode invalidar as propriedades mecânicas que o projeto assumiu.
Exame Não Destrutivo
As soldas são examinadas pelos métodos exigidos pelo código e pelo nível de exame especificado — radiografia, ultrassom, partículas magnéticas ou teste com líquido penetrante — e cada junta é vinculada ao seu relatório no mapa de soldagem.
O nível de exame escolhido no projeto afeta a eficiência da junta usada no cálculo da espessura, portanto, a inspeção é tanto uma etapa de qualidade quanto uma entrada de projeto.
Teste de Pressão
O vaso completo é submetido a teste de pressão, geralmente hidrostático, à pressão de teste exigida pelo código. O teste demonstra estanqueidade e integridade de toda a barreira de pressão em uma única operação controlada.
O teste pneumático é usado onde a água é inaceitável, com controles de segurança mais rigorosos porque o gás comprimido armazena muito mais energia. O método escolhido e o resultado são registrados no livro de dados.
Placa de Identificação, Marcação e Registros Finais
Após o teste bem-sucedido e qualquer inspeção autorizada necessária, a placa de identificação é aplicada com as condições de projeto, ano, identificação do fabricante e marcações como o selo U ou a marca CE, conforme aplicável.
O relatório de dados reúne cálculos, certificados, registros de soldagem e END, gráficos de tratamento térmico e resultados de testes em um único arquivo. Esse arquivo, não apenas a placa de identificação, é a prova de conformidade.
Onde a Qualidade é Realmente Controlada
A inspeção final não pode compensar conformação inadequada ou soldagem descontrolada. Pontos de parada — ajuste, pré-soldagem, pós-soldagem, pré-teste — permitem que problemas sejam detectados enquanto ainda são baratos de corrigir.
Um comprador pode avaliar uma oficina perguntando como essas etapas são controladas e registradas. Registros consistentes em vários vasos são um sinal melhor do que um único certificado impressionante.
Estágio de Fabricação e Seu Registro
Estágio |
Atividade principal |
Registro produzido |
Recebimento de material |
Verificação de qualidade e identidade |
Certificado de laminação / rastreabilidade |
Conformação |
Enrolar virola, conformar espelhos |
Verificações dimensionais |
Soldagem |
Juntas e conexões qualificadas |
WPS/PQR, lista de soldadores, mapa de soldagem |
Tratamento térmico |
Alívio de tensão quando necessário |
Gráfico de tempo-temperatura |
Exame |
RT / UT / MT / PT |
Relatórios de END |
Teste de pressão |
Hidro ou pneumático |
Registro de teste |
Liberação |
Marcação e aprovação |
Relatório de dados / placa de identificação |
Pontos de Verificação do Comprador na Fabricação
Ponto de verificação |
Por que é importante |
Certificados de material |
Confirma a qualidade utilizada |
Mapa de soldagem |
Vincula juntas a exames |
WPS / PQR |
Processo de união qualificado |
Gráfico de HT |
Confirma o tratamento térmico |
Relatório de END |
Verifica a integridade da solda |
Registro de teste |
Comprova a integridade da pressão |
Aprovação autorizada |
Fecha a rota do código |
Conclusão
Um vaso de pressão é construído através de uma cadeia controlada de material certificado para peças conformadas e soldadas, exame, tratamento térmico, teste de pressão e documentação final.
A qualidade é feita em cada etapa e comprovada por registros vinculados; ao avaliar um fornecedor, observe como essas etapas são controladas e documentadas em vez de um único certificado.
Sobre a Center Enamel
A Center Enamel é uma fabricante de vasos de pressão e equipamentos de processo com sede na China, produzindo vasos de pressão de aço inoxidável e aço carbono, separadores, reatores, trocadores de calor e tanques de armazenamento para aplicações químicas, de petróleo e gás, energia, alimentos, farmacêutica e tratamento de água.
A empresa opera sob ASME VIII Div.1, GB/T 150 e ISO 9001, e pode fornecer marcação CE/PED para o mercado da UE com rastreabilidade de material, procedimentos de soldagem documentados, END e testes hidrostáticos no livro de dados entregue.
- Certificações: ASME, ISO 9001, CE/PED, NSF/ANSI 61, WRAS, ISO 28765, LFGB, BSCI, ISO 45001.
- Padrões: ASME VIII Div.1, GB/T 150, EN 13445 quando exigido pelo mercado de destino.
- Termos comerciais: Quantidade mínima de pedido 1 unidade, prazo de entrega típico cerca de 2 meses, L/C ou T/T.
Perguntas Frequentes (FAQ)
Como um vaso de pressão é fabricado?
A partir de chapa rastreável e espelhos conformados através de soldagem, exame, tratamento térmico, teste de pressão e documentação.
Qual é a primeira etapa de fabricação?
Recebimento e verificação de material com certificados de laminação e atribuição de rastreabilidade.
Por que a rastreabilidade do material é importante?
Ela vincula o aço no vaso à qualidade usada no cálculo do projeto.
Como os espelhos são feitos?
Por prensagem ou fiação de chapa para a geometria e espessura especificadas do espelho.
O que é um WPS / PQR?
A especificação do procedimento de soldagem e seu registro de qualificação, mostrando um processo de união aceitável.
Qual solda é mais crítica?
Geralmente a junta longitudinal, pois ela carrega a maior tensão de pressão.
Quando o tratamento térmico é necessário?
Quando exigido pelo código, material e espessura para alívio de tensão ou tenacidade.
Quais métodos de END são usados?
Testes radiográficos, ultrassônicos, de partículas magnéticas e com líquido penetrante, conforme especificado.
O que é um mapa de soldagem?
Um desenho que numera as juntas e vincula cada uma ao procedimento e exame.
Como o vaso é testado?
Hidrostaticamente na maioria dos casos, ou pneumaticamente com controles mais rigorosos onde a água é inaceitável.
O que é um ponto de parada?
Uma etapa que deve ser inspecionada e aceita antes que a fabricação continue.
O que vai na placa de identificação?
Condições de projeto, ano, identificação do fabricante e marcação aplicável.
O que é o relatório de dados?
O arquivo que coleta cálculos, certificados, exames, testes e aprovação.
A inspeção final pode corrigir uma fabricação ruim?
Não. O exame encontra defeitos, mas a qualidade é construída durante a conformação e soldagem.
Qual é o prazo de entrega de um vaso?
Cerca de dois meses de um fabricante chinês, sujeito ao código, tamanho e escopo de inspeção.
Sugestão de CTA: Solicite uma cotação técnicacom seus dados de pressão, temperatura e fluido, ou discuta a base de código e custocom um engenheiro da Center Enamel.