-
Vidro fundido em tanques de aço (896)
-
tanques de aço inoxidável (434)
-
A fusão ligou os tanques da cola Epoxy (660)
-
Tanques de aço galvanizado (321)
-
Telhados de alumínio da abóbada (1336)
-
Tanques de armazenamento de águas residuais (280)
-
Tanques de aço soldados (457)
-
Embarcações de pressão (485)
-
Digestor anaeróbico (217)
-
Tanques de água industriais (384)
-
Tanques de aço revestidos de vidro (180)
-
Tanques de aço aparafusados (389)
-
Tanque de armazenamento da lama (115)
-
Tanque de armazenamento do biogás (173)
-
Tanques de armazenamento de lixiviação (133)
-
Tanques de armazenamento de água agrícola (179)
-
Tanque de água de incêndio (166)
-
Silos de armazenamento de grãos (146)
-
Projetos de biogás (424)
-
Projetos do tratamento de águas residuais (1832)
-
Telhado de membrana dupla (223)

|
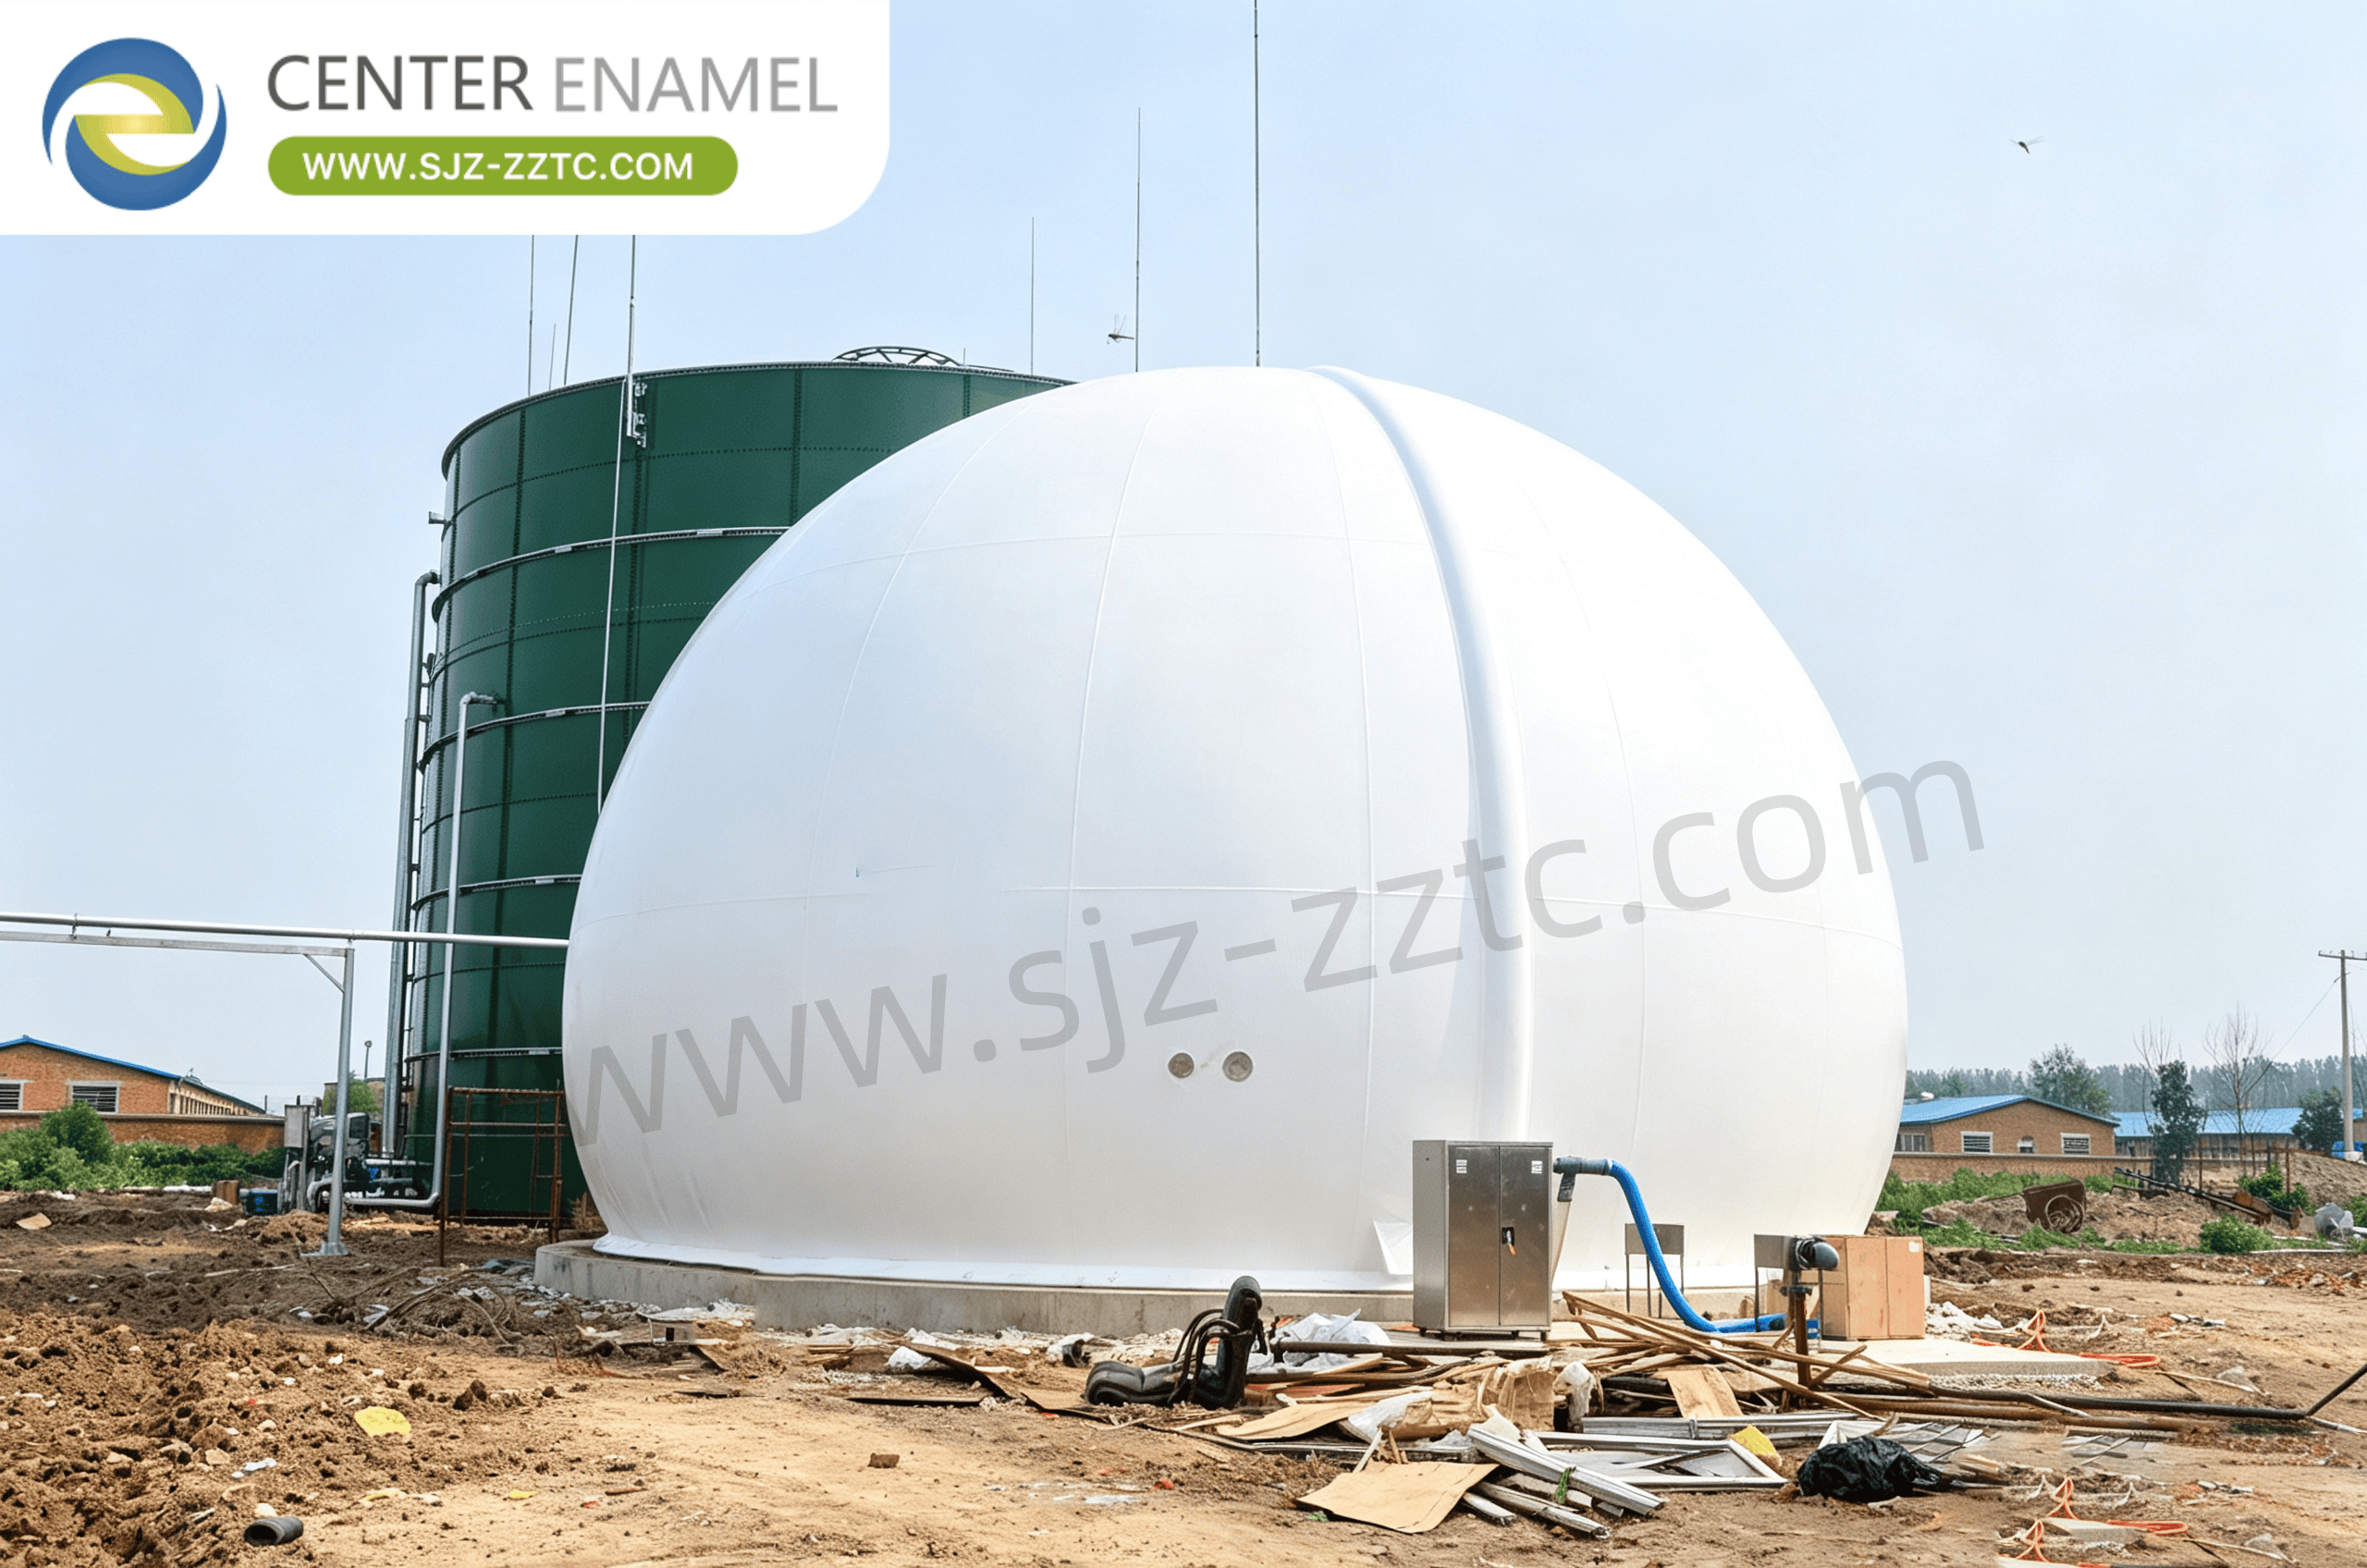
Projeto Inteligente de Usina de Biogás Convertendo POME em Biogás no Brasil
| Lugar de origem: | CHINA |
| Marca: | CEC TANKS |
| Certificação: | ISO 9001:2008, AWWA D103 , OSHA , BSCI |
| Número do modelo: | C |
| Quantidade de ordem mínima: | 1 conjunto |
| Preço: | $5000~$20000 one set |
| Detalhes da embalagem: | Poliespuma PE entre cada duas placas de aço; palete de madeira e madeira |
| Tempo de entrega: | 10-30 dias após o depósito recebido |
| Termos de pagamento: | L/C,T/T |
| Habilidade da fonte: | 60 conjuntos por mês |
|
Informações detalhadas |
|||
| Lugar de origem | CHINA | Marca | CEC TANKS |
|---|---|---|---|
| Certificação | ISO 9001:2008, AWWA D103 , OSHA , BSCI | Número do modelo | C |
| Cor do corpo do tanque: | Verde escuro/pode ser personalizado | Integridade à Corrosão: | Excelente |
| Espessura das placas de aço: | 3mm a 12mm, depende da estrutura do tanque | Resistência Química: | Excelente |
| Tamanho do painel: | 2,4 milhões * 1,2 milhões | Fácil de limpar: | Suave, brilhante, inerte, anti-adesão |
| Destacar: | Projeto de usina de biogás de POME,biogás de águas residuais de POME,Projeto de tratamento de águas residuais no Brasil |
||
Descrição do produto
Projeto Inteligente de Usina de Biogás Convertendo POME em Biogás no Brasil
O setor de óleo de palma do Brasil está se expandindo nas regiões da Amazônia e da Bahia, e as usinas enfrentam crescente pressão para gerenciar o efluente de usina de óleo de palma (POME) sem poluir cursos d'água ou desperdiçar energia. Este artigo explica como o projeto inteligente de usinas de biogás converte POME em biogás, cobrindo pré-tratamento, digestão anaeróbica USR, utilização de gás, tanques GFS, telhados de membrana dupla e equipamentos auxiliares. Ele também mostra por que o modelo integrado de engenharia, aquisição e construção da Center Enamel oferece às usinas brasileiras um parceiro único e confiável, do conceito à comissionamento.
Produção e Desafios de Tratamento de POME no Brasil
O Brasil é o maior produtor de óleo de palma nas Américas fora da Colômbia, com plantações concentradas no Pará e na Bahia. Cada tonelada de cachos de frutas frescas processada gera aproximadamente 0,7 a 1 m³ de POME, um efluente quente e ácido carregado de matéria orgânica, óleo e sólidos suspensos. Muitas usinas ainda dependem de lagoas abertas, que consomem grandes áreas de terra e liberam metano diretamente na atmosfera. O metano é um gás de efeito estufa muito mais potente que o CO₂, e o efluente mal gerenciado pode contaminar rios e águas subterrâneas dos quais as comunidades locais dependem. À medida que a fiscalização ambiental se intensifica e os custos de energia aumentam, as usinas brasileiras estão recorrendo à digestão anaeróbica fechada para converter POME em biogás para eletricidade e calor no local.
O Fluxo de Tratamento de POME para Biogás
A conversão de POME em biogás começa com o pré-tratamento, que protege os equipamentos a jusante e estabiliza o processo biológico. O efluente bruto passa por uma grade mecânica que remove fibras, cascas e sólidos suspensos grandes que podem obstruir tubulações e danificar bombas. Um separador de óleo de fluxo horizontal remove graxa e óleo flutuante, reduzindo a carga orgânica no reator e prevenindo o acúmulo de ácidos graxos que podem inibir as bactérias produtoras de metano. O POME pré-tratado flui para um tanque de regulagem, onde a vazão, a temperatura e o pH são equalizados para criar condições consistentes para a digestão anaeróbica. Esta etapa de tamponamento é essencial porque o POME chega quente e ácido, e flutuações repentinas podem desestabilizar a comunidade microbiana. Somente após essas etapas de condicionamento as águas residuais entram no reator anaeróbico, onde as bactérias decompõem a matéria orgânica e produzem biogás rico em metano.
Processo USR: O Motor da Digestão de POME
O Reator de Sólidos Ascendentes (USR) é projetado especificamente para águas residuais orgânicas com teor de sólidos totais entre 3% e 6%, tornando-o ideal para POME bruto. Dentro do tanque vertical e cilíndrico, as águas residuais são distribuídas uniformemente pelo fundo e fluem para cima através de um leito denso de lodo anaeróbico. Microrganismos digerem as partículas orgânicas suspensas, convertendo o DQO em biogás enquanto o líquido tratado sai por uma saída no topo. O gasômetro do reator coleta o metano à medida que ele sobe, e uma linha de reciclagem mantém a velocidade ascendente ideal para evitar a lavagem do lodo. Para a digestão mesofílica de POME, a taxa de carga volumétrica deve ser projetada em 3-5 kg DQO/(m³·d) para equilibrar a eficiência do tratamento com a estabilidade do processo. O telhado hermético do USR e o robusto design de mistura garantem a produção confiável de biogás, mesmo quando as características de alimentação variam.
Tratamento e Utilização de Biogás
O biogás bruto que sai do USR está saturado de vapor d'água e contém sulfeto de hidrogênio, que é corrosivo para motores e caldeiras. O gás primeiro passa por uma unidade de desidratação para remover a umidade, seguida por um vaso de dessulfurização preenchido com mídia que adsorve H₂S. Um ventilador de reforço pressuriza o gás limpo e um medidor de vazão mede a produção para controle do processo. O biogás tratado pode ser direcionado para vários usos finais: um gerador de biogás produz eletricidade e calor para a usina, uma caldeira fornece água quente ou vapor para esterilização e clarificação, ou um queimador fornece destruição segura do gás excedente durante a manutenção. Capturar e utilizar esse metano transforma um passivo ambiental em um ativo energético confiável.
Tanques GFS e Telhados de Membrana Dupla
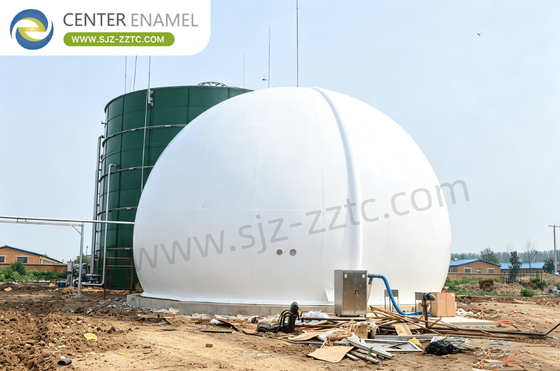
Dois produtos principais ancoram todos os projetos de biogás: tanques de Vidro Fundido em Aço (GFS) e telhados de membrana dupla. Os tanques GFS são fabricados fundindo vidro derretido ao aço a aproximadamente 820-930°C, criando uma ligação inerte e inorgânica que combina a resistência estrutural do aço com a excepcional resistência à corrosão do vidro. Este revestimento de dupla camada resiste ao agressivo sulfeto de hidrogênio, ácidos graxos voláteis e flutuações de pH encontradas dentro dos digestores anaeróbicos, proporcionando uma longa vida útil. O telhado de membrana dupla é a cobertura preferida para tanques USR em condições normais de operação. Sua membrana externa protege contra intempéries, enquanto a membrana interna armazena biogás diretamente acima do digestor, eliminando a necessidade de um gasômetro separado montado no solo. Este design reduz os custos de material, economiza terras valiosas e diminui as despesas de construção de fundações.
Diversas Soluções de Tanques de Armazenamento
A Center Enamel oferece uma gama de configurações de tanques para atender aos requisitos específicos do projeto e às condições do local. Tanques de aço galvanizado fornecem um revestimento resistente e durável para aplicações sensíveis ao custo, onde resistência moderada à corrosão é suficiente. Tanques de Epóxi Ligado por Fusão (FBE), desenvolvidos com a AkzoNobel, oferecem tecnologia de revestimento avançada para maior resistência química e durabilidade a longo prazo. Tanques de aço inoxidável AISI 304/316 estão disponíveis para armazenamento de água de alta pureza ou ambientes extremamente agressivos onde revestimentos de vidro e epóxi podem não ser apropriados. Este portfólio diversificado permite que cada projeto de biogás especifique o material de tanque ideal para seu fluxo de processo, orçamento e expectativas de vida útil.
Equipamentos de Apoio para Sistemas Completos de Biogás
Além da digestão e armazenamento, uma usina de biogás totalmente funcional requer equipamentos auxiliares que garantam segurança, eficiência e gerenciamento de subprodutos. Um gasômetro fornece armazenamento de buffer para equilibrar a produção de gás contra a demanda flutuante. Uma lagoa de membrana preta lida com o digerido líquido em excesso, contendo-o com segurança enquanto previne a contaminação das águas subterrâneas. Uma caldeira de água quente recupera calor do gerador de biogás ou queima biogás diretamente para fornecer água quente de processo. Um sistema de tocha de emergência queima com segurança o excesso de gás durante condições de instabilidade ou manutenção, protegendo o telhado de membrana dupla contra sobrepressão. Bombas de elevação transferem POME e lodo entre as etapas do processo com confiabilidade, enquanto tanques de desidratação e dessulfurização abrigam as mídias que limpam o gás. Finalmente, uma máquina de desidratação de lodo por parafuso separa o lodo digerido em uma fração sólida adequada para compostagem ou aplicação em terra e uma fração líquida retornada à lagoa ou usada como fertilizante.
Por que Escolher a Center Enamel para o Projeto de Sua Usina de Biogás
A Center Enamel oferece soluções completas de biogás de fonte única, em vez de equipamentos isolados. Como parceira de projeto e construção de usinas de biogás, a empresa cuida do projeto do processo, fabricação de equipamentos, coordenação de obras civis, instalação e comissionamento sob um único contrato, eliminando os riscos de interface e atrasos que afligem projetos com vários fornecedores. As tecnologias USR e de tanques GFS são desenvolvidas e fabricadas internamente, garantindo compatibilidade perfeita entre o projeto do reator, a seleção do telhado e os equipamentos de manuseio de gás. Com certificações incluindo CE/EN1090, ISO9001, NSF61, WARS e EN28765, e projetos em conformidade com AWWA D103, OSHA e EuroCode, cada projeto atende a rigorosos padrões internacionais. Suporte local e disponibilidade de peças de reposição na América do Sul reduzem ainda mais o tempo de inatividade e os custos de ciclo de vida. Para usinas brasileiras que buscam um parceiro confiável para converter POME em biogás, essa capacidade integrada se traduz diretamente em entrega de projeto mais rápida, menor custo total de propriedade e desempenho operacional previsível.
Conclusão
A indústria de óleo de palma do Brasil enfrenta pressão crescente para gerenciar o POME de forma responsável, ao mesmo tempo em que controla os custos de energia. A digestão anaeróbica através do processo USR oferece um caminho comprovado para converter essas águas residuais de alta carga em biogás, e a infraestrutura certa — tanques GFS, telhados de membrana dupla e equipamentos auxiliares completos — determina a confiabilidade e a economia dessa conversão. Ao escolher um parceiro de projeto de usina de biogás com capacidades internas de engenharia, fabricação e construção, as usinas brasileiras podem transformar um fardo ambiental em um ativo energético de longo prazo.
Perguntas Frequentes
O que é POME e por que é prejudicial ao meio ambiente?
Efluente de usina de óleo de palma é a água residual gerada durante a extração de óleo de palma. Contém matéria orgânica, óleo e sólidos suspensos em níveis extremamente altos. Se liberado sem tratamento, esgota o oxigênio nos corpos d'água, prejudica a vida aquática e libera metano, um potente gás de efeito estufa.
Quanto biogás pode ser produzido a partir de POME?
O rendimento de biogás depende das características do POME e das condições de digestão, mas a digestão anaeróbica geralmente produz 20-28 m³ de biogás por m³ de POME, com teor de metano em torno de 50-60%. Esse gás pode gerar eletricidade ou calor para as operações da usina.
O POME tratado pode ser usado como fertilizante?
Sim. O POME digerido contém nitrogênio, fósforo, potássio, magnésio e cálcio. Após a separação sólido-líquido e estabilização apropriada, as frações líquida e sólida podem ser aplicadas às plantações de palma como fertilizante orgânico, fechando o ciclo de nutrientes.