-
Vidro fundido em tanques de aço (762)
-
tanques de aço inoxidável (434)
-
A fusão ligou os tanques da cola Epoxy (592)
-
Tanques de aço galvanizado (321)
-
Telhados de alumínio da abóbada (1336)
-
Tanques de armazenamento de águas residuais (237)
-
Tanques de aço soldados (457)
-
Embarcações de pressão (295)
-
Digestor anaeróbico (202)
-
Tanques de água industriais (349)
-
Tanques de aço revestidos de vidro (180)
-
Tanques de aço aparafusados (389)
-
Tanque de armazenamento da lama (115)
-
Tanque de armazenamento do biogás (173)
-
Tanques de armazenamento de lixiviação (133)
-
Tanques de armazenamento de água agrícola (179)
-
Tanque de água de incêndio (166)
-
Silos de armazenamento de grãos (146)
-
Projetos de biogás (424)
-
Projetos do tratamento de águas residuais (1450)
-
Telhado de membrana dupla (223)

|
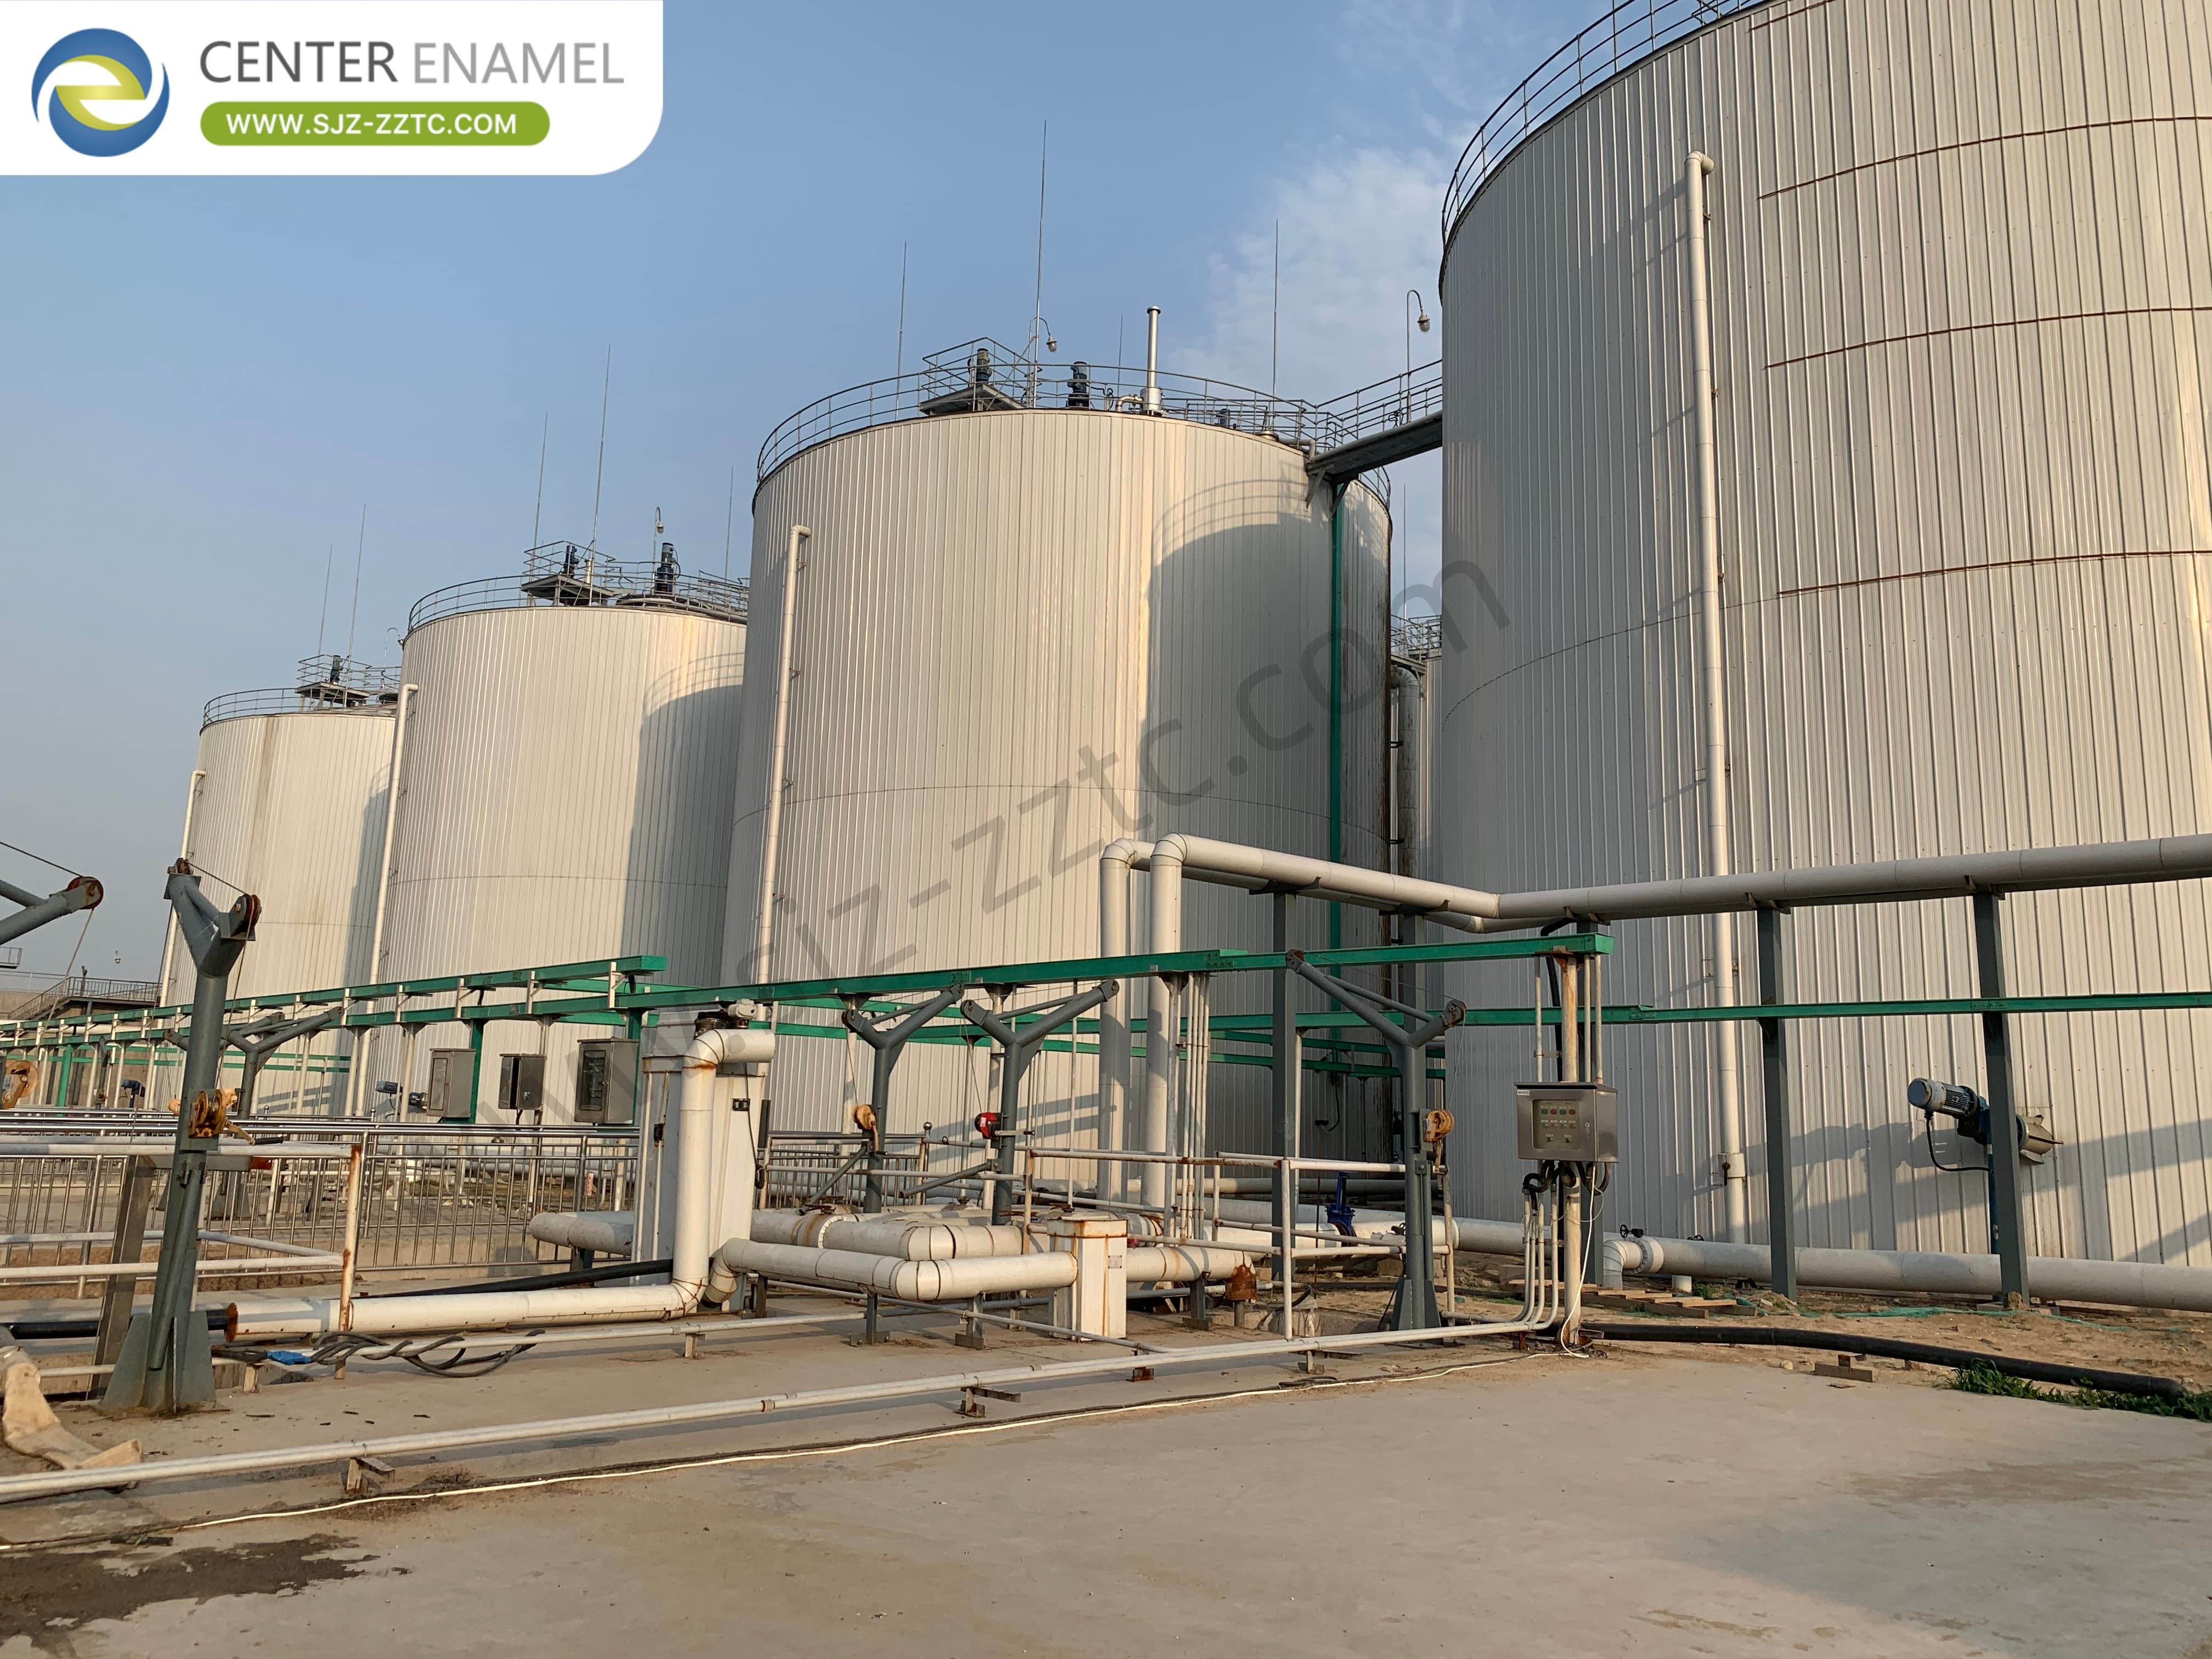
Provedor de Soluções de Biogás e Processo USR para Tratamento de POME em Honduras
| Lugar de origem: | China |
| Marca: | CEC TANKS |
| Certificação: | ISO 9001:2008, AWWA D103 , OSHA , BSCI |
| Número do modelo: | C |
| Quantidade de ordem mínima: | 1 conjunto |
| Preço: | $5000~$20000 one set |
| Detalhes da embalagem: | Poliespuma PE entre cada duas placas de aço; palete de madeira e madeira |
| Tempo de entrega: | 10-30 dias após o depósito recebido |
| Termos de pagamento: | L/C,T/T |
| Habilidade da fonte: | 60 conjuntos por mês |
|
Informações detalhadas |
|||
| Lugar de origem | China | Marca | CEC TANKS |
|---|---|---|---|
| Certificação | ISO 9001:2008, AWWA D103 , OSHA , BSCI | Número do modelo | C |
| Cor do corpo do tanque: | Verde escuro/pode ser personalizado | Integridade à Corrosão: | Excelente |
| Espessura das placas de aço: | 3mm a 12mm, depende da estrutura do tanque | Resistência Química: | Excelente |
| Tamanho do painel: | 2,4 milhões * 1,2 milhões | Fácil de limpar: | Suave, brilhante, inerte, anti-adesão |
| Destacar: | Provedor de soluções de biogás para POME,Tratamento de águas residuais de processo USR,Tratamento de POME com biogás em Honduras |
||
Descrição do produto
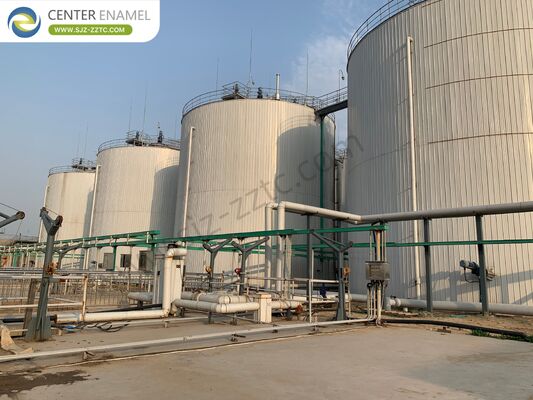
Honduras desenvolveu uma indústria de óleo de palma em crescimento ao longo de sua costa norte caribenha, com usinas concentradas nos vales de Sula e Atlântida. À medida que a produção se expande, o tratamento eficaz de POME torna-se essencial para proteger os ecossistemas costeiros e os recursos hídricos. Este artigo explora como um provedor profissional de soluções de biogás como a Center Enamel oferece tratamento abrangente de POME usando o Processo de Reator de Sólidos Ascendentes (USR) combinado com Tanques de Aço Vitrificado (GFS), permitindo que as usinas hondurenhas convertam águas residuais orgânicas de alta carga em biogás renovável, ao mesmo tempo em que alcançam conformidade ambiental.
A indústria de óleo de palma de Honduras gera POME substancial durante a extração de óleo de palma bruto de cachos de frutas frescas (FFBs). Três etapas principais de produção geram a maior parte dessas águas residuais: enxágue de cachos de frutas frescas, clarificação do óleo de palma bruto extraído, incluindo as etapas de prensagem, separação e clarificação, e prensagem de cachos de frutas vazios (EFB). O processamento de cada tonelada de FFBs resulta na descarga de 0,7 a 1 m³ de POME pela usina. O POME fresco é quente, com temperaturas de 60 a 80 °C, ácido com pH de 3,3 a 4,6, e é um líquido espesso e acastanhado com altos teores de sólidos, óleo e graxa, DQO e Demanda Bioquímica de Oxigênio (DBO). Como o POME contém uma quantidade considerável de nitrogênio, fosfato, potássio, magnésio e cálcio, ele pode ser um bom fertilizante para as plantações de óleo de palma, mas os operadores da usina devem pré-tratar o POME antes de poderem aplicá-lo em terras agrícolas.
O tratamento eficaz de POME em Honduras segue um processo sistemático projetado para proteger os recursos hídricos enquanto recupera energia renovável. O tratamento começa com uma grade mecânica que remove sólidos suspensos grandes e objetos flutuantes nas águas residuais, evitando efetivamente que equipamentos subsequentes sejam bloqueados e danificados. Um separador de óleo de fluxo horizontal é usado especificamente para remover graxa e óleo das águas residuais, adotando um design de fluxo horizontal e reduzindo efetivamente a carga nas unidades de tratamento subsequentes, definindo um tempo de residência razoável. Um tanque de regulagem equilibra flutuações de fluxo, variações de temperatura e níveis de pH, criando condições consistentes para digestão anaeróbica. As águas residuais condicionadas entram então no reator USR, onde microrganismos decompõem a matéria orgânica em um ambiente sem oxigênio, produzindo biogás rico em metano. Após a digestão, o efluente tratado passa por estabilização adicional antes de ser aplicado com segurança em terras agrícolas como fertilizante.
O Processo de Reator de Sólidos Ascendentes (USR) é uma tecnologia avançada de digestão anaeróbica projetada especificamente para tratar águas residuais orgânicas com teor de sólidos (TS: 3%~6%), tornando-o ideal para POME bruto. O volume do USR é determinado de acordo com a carga volumétrica, que deve ser determinada de acordo com o tipo de meio, temperatura e eficiência de remoção. Sob digestão em temperatura média, a carga volumétrica de POME deve ser de 3 a 5 kg de DQO/(m³·d). O corpo do tanque USR deve ser vertical e cilíndrico, com telhados herméticos. Dentro do reator, as águas residuais são distribuídas por um sistema de distribuição de água e fluem para cima através de um leito de sólidos onde microrganismos anaeróbicos digerem material orgânico. O efluente tratado sai por uma saída, enquanto o lodo em excesso é descarregado do sistema de descarga de lodo do leito de sólidos. Um gasômetro coleta o biogás produzido durante a digestão. O Processo USR atinge altas taxas de remoção de DQO, ao mesmo tempo em que oferece produção estável de biogás, mesmo com condições de alimentação flutuantes.
Os Tanques de Aço Vitrificado (GFS) servem como base para a infraestrutura moderna de tratamento de POME em Honduras. Após a queima a alta temperatura de 820°C a 930°C, o vidro derretido reage com a superfície da chapa de aço para formar uma ligação inerte e inorgânica, que combina a resistência e flexibilidade do aço com a excelente resistência à corrosão do vidro. Esta estrutura de dupla camada de revestimento (2C2F) protege as faces interna e externa com revestimento de base e revestimento de superfície aplicados em cada lado. Os tanques GFS são amplamente utilizados em bioenergia, armazenamento de água potável, esgoto municipal, chorume de aterro, tratamento de águas residuais industriais e outras aplicações. A tecnologia de Aço Vitrificado é a tecnologia de revestimento premium no mercado de tanques de armazenamento, e os tanques GFS são certificados pelas normas WRAS, FDA, ISO, NSF e EN ISO 28765. Sua montagem modular e aparafusada permite montagem rápida no local sem soldagem, com vida útil superior a 30 anos.
As usinas de óleo de palma de Honduras se beneficiam de diversas soluções de armazenamento e cobertura adaptadas a requisitos de tratamento específicos. A Center Enamel oferece Tanques GFS que proporcionam resistência superior à corrosão para ambientes agressivos. Tanques de Aço Galvanizado oferecem proteção resistente e durável através de um processo de galvanização. Tanques de Epóxi Fundido (FBE), desenvolvidos com a AkzoNobel, oferecem tecnologia de revestimento inovadora. Tanques de Aço Inoxidável AISI 304/316 de alta qualidade atendem a requisitos rigorosos para aplicações exigentes. As opções de cobertura incluem Cúpulas Geodésicas de Alumínio para resistência à corrosão e amplas capacidades de vão; Coberturas de Aço Vitrificado para estruturas pressurizadas herméticas adequadas para controle de odores; Coberturas de Membrana Simples e Duplas otimizadas para digestão anaeróbica e coleta de biogás; Coberturas de Deck de Calha de Liga de Alumínio para armazenamento econômico de água; Coberturas de Aço Inoxidável para desempenho superior anticorrosivo; e Coberturas de FRP para aplicações não herméticas. Cada componente de equipamento contribui para um sistema de tratamento completo e eficiente que maximiza a recuperação de energia do POME.
O tratamento abrangente de POME requer equipamentos de apoio integrados para operação confiável. Gasômetros fornecem armazenamento seguro e confiável de biogás. Sistemas de Lagoas/Membrana Negra oferecem armazenamento econômico de grande capacidade para efluente tratado. Caldeiras de Água Quente mantêm temperaturas de digestão ideais. Sistemas de Tocha de Emergência garantem o gerenciamento seguro da pressão do biogás. Bombas de Elevação são projetadas especificamente para manusear águas residuais com alto teor de sólidos. Tanques de Desidratação e Dessulfurização purificam o biogás removendo umidade e sulfeto de hidrogênio corrosivo. Máquinas de Desidratação de Lodo de Parafuso fornecem separação eficiente sólido-líquido, minimizando o volume de lodo e os custos de descarte. Cada componente de equipamento contribui para um sistema de tratamento completo e eficiente que maximiza a recuperação de energia do POME.
Como um provedor profissional de soluções de biogás, a Center Enamel oferece soluções abrangentes de tratamento de POME para as usinas de óleo de palma de Honduras. A empresa fornece serviços completos de engenharia, aquisição e construção, gerenciando projetos do conceito à comissionamento. Com certificações incluindo CE/EN1090, ISO 9001, NSF61, WRAS e EN28765, a garantia de qualidade é mantida durante toda a execução do projeto. Os padrões de projeto incorporam requisitos AWWA D103, OSHA, EN28765 e EuroCode. A abordagem abrangente da Center Enamel inclui:
- Projeto de sistema personalizado com base nas características específicas das águas residuais do local e nos objetivos de tratamento
- Engenharia profissional para reatores USR, tanques de acidificação e sistemas auxiliares
- Tanques GFS de alta qualidade com resistência à corrosão e vida útil de mais de 30 anos
- Sistemas completos de coleta, purificação e utilização de biogás
- Supervisão de instalação no local com conformidade de segurança ISO e OSHA
- Inicialização biológica, testes de desempenho e treinamento de operadores
- Coordenação perfeita com empreiteiros locais e fornecedores internacionais
O tratamento de POME em Honduras evoluiu de simples descarte para um processo sofisticado que gera energia renovável. Os tanques GFS fornecem contenção robusta para o Processo USR, com resistência à corrosão e construção modular permitindo instalação rápida. O Processo USR atinge alta eficiência de remoção enquanto converte poluentes orgânicos em biogás valioso. Como um provedor profissional de soluções de biogás, a Center Enamel oferece soluções completas e integradas para as usinas de óleo de palma hondurenhas, garantindo conformidade ambiental e recuperação de energia sustentável.